涂附磨具:F 号与 P 号不是一回事
砂纸砂带上常见的错,是把固结磨具的 F 号直接拿去对涂附磨具的 P 号。两套体系,同标一个数字,粗细并不相同。
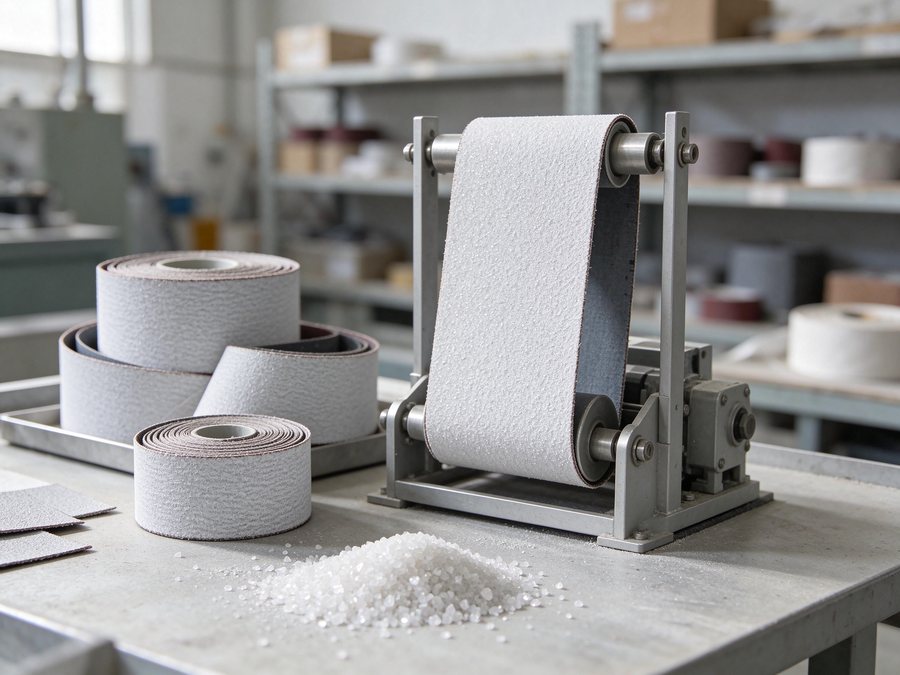
涂附磨具(砂纸、砂布、砂带、砂盘)的磨料层,用料以刚玉类与碳化硅类为主。选料前先要分清一件事:你的产品标的是 F 号还是 P 号。
一、两套体系,别混用
| 体系 | 用在哪 | 划分依据 |
|---|---|---|
| F 号(F4-F220 粗号,F230 以细为微粉) | 固结磨具:砂轮、磨头、油石 | 粗号按筛分通过率,微粉按 D50 分档 |
| P 号(P12-P2500) | 涂附磨具:砂纸、砂布、砂带 | 按涂附磨具自己的粒度系列划分 |
两套体系同标一个数字(比如都标 80),中位径并不相同。拿 F80 去顶 P80,砂面粗细会偏,客户一上手就能感觉到。换体系必须先试样,不能按数字平替。
二、粒度分布为什么在这里特别重要
涂附磨具是"单层植砂",磨粒只铺一层。这一层的粒度分布直接决定砂面的均匀性:
粗端拖尾长,砂面上会出现零星突出的粗粒,磨削时形成深划痕;细端过多,则有效切削的磨粒比例下降,寿命短、发钝快。所以这个用途看的不只是 D50,还要看分布宽度与 D3。
植砂密度和粒度也相互影响。同样的号段,粒形越接近等积、越规整,静电植砂时排列越均匀。粒形不规整(片状、长条)会造成局部堆积或空缺。
三、基材与磨料的匹配
| 基材 / 用途 | 常用磨料 | 理由 |
|---|---|---|
| 木工砂纸、砂带 | 棕刚玉、白刚玉 | 韧性好、耐冲击,成本适中 |
| 金属打磨、去毛刺 | 白刚玉、棕刚玉 | 自锐性与寿命平衡 |
| 石材、玻璃、涂层打磨 | 碳化硅(黑/绿) | 硬度高,适合硬脆材料 |
| 精密抛光(如金相) | 碳化硅微粉、刚玉微粉 | 细号段、分布窄 |
以上为常见搭配,实际选择与结合剂(树脂、动物胶)、植砂方式、固化工艺都相关。
四、几个常被问到的问题
为什么同一号段,两家砂带寿命差很多?多数在粒度分布与植砂密度上,不在主含量。主含量达标容易,分布稳定难。
能用微粉做砂带吗?可以,超精砂带用的就是微粉级。但微粉段要做静电植砂,对粒度范围与粒形要求更高。
棕刚玉和白刚玉怎么选?棕刚玉韧性好、抗冲击、价格低,适合粗中号与重负荷;白刚玉硬度更高、自锐性好,适合对表面要求高的工序。两者也可以按比例混配。
五、采购时建议写进协议的三项
一是体系(F 还是 P);二是分布指标(D50 之外加 D3 或上限粒径);三是检测方法。这三项写清,换供应商时才有可比性。
五、植砂方式与粒形的匹配
静电植砂让磨粒立起来,尖端朝外,切削锋利、排屑好,是砂纸砂带的主流方式。它对磨粒的要求更高:粒形要规整(接近等积形),过长过扁的颗粒在电场里取向不稳,会造成局部堆积或空缺。
重力植砂磨粒平躺,切削相对钝,但覆盖均匀、成本低,多用于粗号与对锋利度要求不高的产品。
同一种料,用在静电植砂上可能表现一般,用在重力植砂上反而合适——这取决于粒形分布,不是主含量。所以谈技术协议时,"粒形"如果不好量化,至少要把植砂方式说清楚,让供方按你的工艺选料。
六、固化与结合剂的影响
树脂结合剂的固化温度与时间,会影响磨粒与基材的粘结强度。固化不足,磨粒容易整颗脱落;固化过度,结合剂变脆、磨粒过早脱落。这两者都表现为"寿命短",但与磨料本身无关。
换料验证时建议同时记录:砂面外观、初期切削力、寿命终点形态。三项一起看,才能分清是料的问题还是工艺的问题。
相关产品
延伸阅读
常见问题
P 号和 F 号有没有换算表?
没有通用换算。两套体系各自独立划分,只能按各自的标准表查,不能按数字对应。
砂带用的砂要过磁选吗?
建议。磁性物高会造成砂面黑点与磨削烧伤,对浅色基材与精密打磨影响更明显。
同号段能不能换供应商直接用?
不建议直接换。先小批量做砂带、跑同样的工件,对比寿命与表面,再决定是否切换。