喷砂表面处理:白刚玉还是棕刚玉
喷砂选料看三件事:工件材质、要什么表面、料能回用几次。三件事里容易忽略的是第三件,它决定了实际成本。
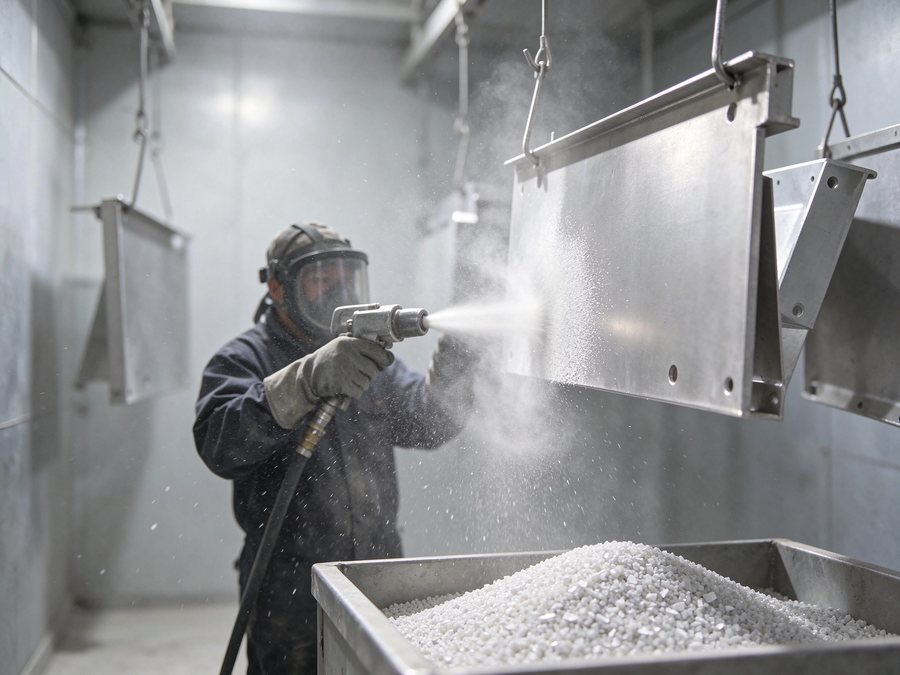
喷砂的用途分两类:清理(去氧化皮、去锈、去旧涂层)和美化(做均匀哑光、增加涂装附着力)。两类对磨料的要求不一样,混着选容易两头不讨好。
一、两种料的基本差异
| 项目 | 白刚玉 | 棕刚玉 |
|---|---|---|
| Al₂O₃ 含量 | ≥99% | ≥95%(按品位分档) |
| 颜色 | 白色 | 棕褐色 |
| 韧性 | 较脆,破碎后仍有棱角 | 韧性更好,抗冲击、回用次数多 |
| 含铁 | 不含游离铁 | 原料与工艺带入的铁相对高 |
| 适用 | 不锈钢、铝件等怕铁污染的表面 | 碳钢、铸件、重负荷清理 |
二、不锈钢与铝件为什么用白刚玉
这两类材料的共同问题是不耐铁污染。棕刚玉在破碎与回用过程中可能带入铁质,喷到不锈钢表面后形成微小铁点,遇潮就是锈点。白刚玉不含游离铁,这个问题从源头避免了。
另外白刚玉颜色浅,喷后表面颜色均匀,做哑光外观件时更容易判断效果;棕刚玉本身带色,落在浅色工件表面有时需要额外清理。
三、粒度与表面粗糙度
喷砂后的表面粗糙度主要由粒度决定,但同一粒度在不同压力、距离、角度下差别也很大。所以给"某个粒度对应某个 Ra"这种固定表意义有限,更实用的做法是:先定目标 Ra,再在现场用相邻两档试喷、实测。
大致方向是:粗号(F24-F46)用于重清理与深粗糙度;中号(F60-F100)用于一般清理与均匀哑光;细号(F120 以细)用于精细哑光与涂装前处理。这是方向,不是对照表。
四、回用次数决定实际成本
喷砂磨料可以回用,回用次数直接影响单件成本。影响因素有三个:磨粒韧性、喷砂机回收系统、实际冲击强度。
白刚玉较脆,反复冲击后棱角磨圆、破碎率上升,回用几次后切削力下降明显;棕刚玉韧性更好,同样条件下回用次数多一些。所以"单价低"不等于"成本低",要按每平方米处理成本核算,把回用次数与补充率算进去。
判断该换料的标准不是"用了几次",而是粉尘量明显上升、清理效率下降、表面效果变差这三项同时出现。粉尘本身也是成本——它是破碎后的细粉,已经不具备切削能力。
五、粉尘与作业环境
喷砂会产生大量粉尘,一部分是磨料破碎的细粉,一部分是被清理下来的氧化皮与涂层。前者的量与磨料韧性直接相关,后者与工件有关。
除尘系统要按实际粉尘量选型,不是按喷砂机功率。粉尘量大的场合,回收分离装置要能把细粉及时分出去,否则细粉在系统里循环,既降效率又增加工件表面污染。
六、几个实操提醒
新料与回用料不要混喷同一批工件。新料切削力强、表面更深,混用会造成同批工件表面不一致。
压力与距离固定。同一批活,压力、喷嘴距离、移动速度要固定,否则粗糙度波动会被误判成料的问题。
怕铁污染的工件单独一套料。与碳钢件共用一个料循环,是铁污染常见的来源。
相关产品
延伸阅读
常见问题
不锈钢喷砂后出现锈点,是料带铁吗?
先查料,也查环境。白刚玉本身不含游离铁,但工装、手套、周转箱、压缩空气管路都可能带铁。逐项排除比直接换料快。
喷砂用的段砂和粒度砂有什么区别?
段砂是破碎后按粒度段筛分的料,粒形更不规则、堆积空隙大,喷砂常用;粒度砂按 F 号严格分级,更多用于磨具制造。
回用的料怎么判断还能不能用?
看三项是否同时出现:粉尘量明显上升、清理效率下降、表面效果变差。只有粉尘多但效率没降,可以先加强分离再试。