陶瓷与釉料:坯体、釉料、成品三段各用什么料
陶瓷行业用磨料,常见的问题不是粒度不对,是铁污染——一点铁,一片釉面就出斑点。
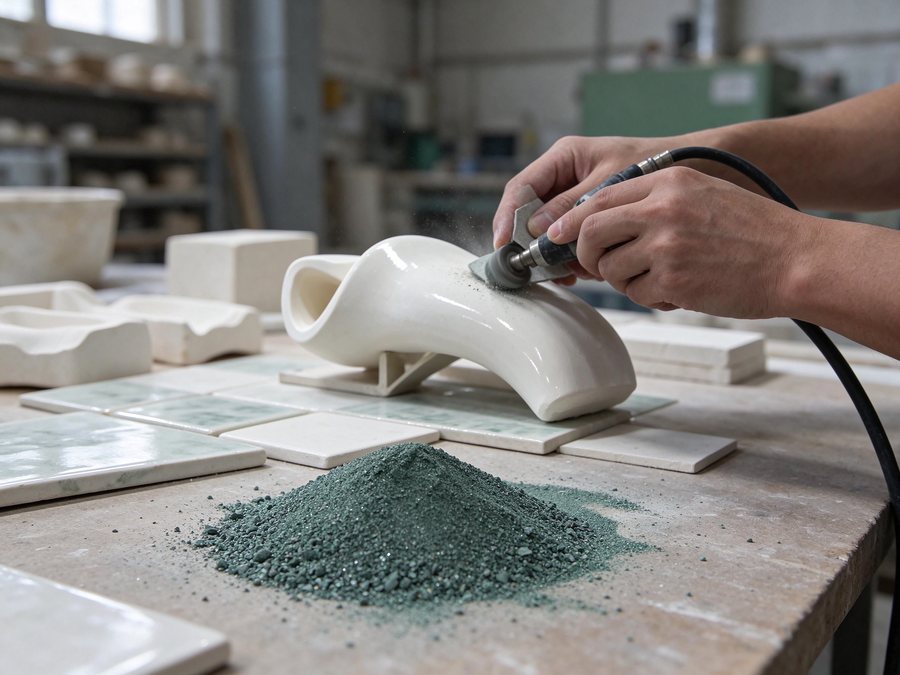
陶瓷这条线上,磨料出现在三个位置:坯体原料研磨、釉料研磨、成品抛光。三处对料的要求不一样,混着看容易出问题。
一、三处用途的差别
| 位置 | 常用材料 | 细度方向 | 主要关注 |
|---|---|---|---|
| 坯体原料研磨 | 球磨介质(刚玉质/高铝质) | 按配方细度 | 磨介磨损带来的杂质、研磨效率 |
| 釉料研磨 | 刚玉质磨介 / 微粉 | 通常控制筛余 | 铁含量、细度稳定性、化学惰性 |
| 成品抛光 | 绿碳化硅微粉 | W20-W7 | 硬度匹配、粗粒控制 |
二、为什么铁是这里的首要问题
釉面烧成后是玻璃态,一点铁在高温氧化气氛下会显色,白釉上尤其明显。铁的来源不只磨料:球磨机内衬、磨介磨损、管道、除铁器失效、原料本身,都可能带入。
所以用磨料时要看的不只是 Al₂O₃ 或 SiC 主含量,还要看 Fe₂O₃。做釉料方向的料,通常要单独约定这一项的上限,磨料用途的常规牌号不一定满足。
排查顺序建议:先查除铁器(是否通电、磁棒是否清理)、再查磨介与内衬磨损、再查原料,之后才怀疑磨料。这个顺序能省很多时间。
三、釉料细度为什么用"筛余"而不是 D50
釉料行业习惯用筛余(比如 325 目筛余百分比)来控制细度,这是长期形成的现场口径,便于快速检验。它和 D50 不是一回事:筛余只反映"粗于筛孔的部分有多少",不反映整体分布。
两者不冲突,但沟通时要说清用的是哪个口径。供应商给 D50、客户要筛余,两边对不上就容易误会。
四、成品抛光:绿碳化硅的适用性
陶瓷件(餐具、瓷砖、卫浴件)抛光,多用绿碳化硅微粉。原因是硬度匹配:陶瓷硬度高,需要更硬的磨粒才削得动;同时绿碳化硅性脆,磨钝后崩碎出新刃,不容易在釉面上"打滑抛光"。白刚玉在这个场景下效率偏低,但对表面要求特别精细的件仍有使用。
号段一般从 W20 起,逐级到 W7 左右;对镜面釉(如抛光砖)会更细。粗粒控制同样重要——釉面上一颗粗粒就是一道划痕,无法修补。
五、几个常被忽略的点
磨介磨损计入配方。球磨介质的磨损量会进入坯体或釉料,长期看会改变配方组成。用高纯磨介能减少这一项,但要按实际磨损量核算,不是越纯越好。
水分与结块。微粉受潮会团聚,团聚体在釉浆里不一定散开,烧成后表现为"点"。细号段建议纸桶包装、干燥存放。
不同批次的细度波动。釉料对细度稳定性的敏感度高于绝对值,同样筛余的两批料,分布宽度不同,釉面效果也会有差别。
六、釉料细度与烧成的平衡
细度影响两件事:釉浆的悬浮性与烧成后的釉面平整度。偏粗,釉面粗糙、光泽低,釉层熔融不透;偏细,釉浆粘度上升、施釉厚度不好控制,干燥收缩也大,容易出釉裂。
这个平衡点没有通用值,各家按配方、施釉方式与烧成曲线定。所以谈细度时,建议同时说清"用什么方式测"(筛余还是 D50)与"施釉方式"(淋釉、喷釉、浸釉),否则两边的"细"不是一回事。
相关产品
延伸阅读
常见问题
釉料用的磨料要单独约定铁含量吗?
建议约定。磨料用途的常规牌号按磨料场景分档,釉料方向对 Fe₂O₃ 更敏感,建议在技术协议里单列上限。
球磨介质用刚玉质还是高铝质?
看坯体配方与成本。刚玉质硬度高、磨损慢但价格高;高铝质便宜、磨损量大,磨损物会进入配方。按实际核算单吨成本再定。
成品抛光的划痕怎么判断是料还是工艺?
先看是否为单点、方向随机的划痕(多为粗粒),再看是否沿同一方向成组(多为设备或盘面问题)。前者查 D3,后者查设备。