白刚玉和棕刚玉哪个硬度高?抛光工序里怎么分工
结论:白刚玉的显微硬度更高。两者的莫氏硬度都是 9.0——同属刚玉,这一栏分不出高下。差别在纯度与磨粒行为:白刚玉 Al₂O₃≥99%,磨粒磨钝后容易崩碎露出新刃;棕刚玉 Al₂O₃≥95%、含钛,韧性更好,磨钝了还在磨。放到抛光工序里,这个差别比莫氏硬度那一栏更要紧。
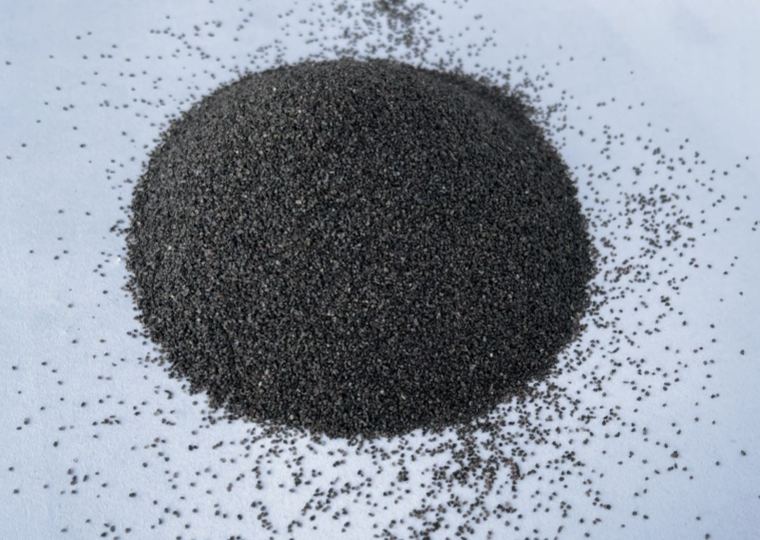
所以真到选料的时候,问题不是"哪个硬",而是"这道工序要它崩还是不崩"。
莫氏同级,车间里差在哪
拿不锈钢板抛光举例。粗抛阶段要快速去掉前道的砂带纹,用棕刚玉 W28 也能干,而且磨粒不容易整颗崩掉、寿命长一些;但到了精抛 W14 往下,棕刚玉的磨粒不够锋利,会出现"压不出光、只是把纹路推平"的情况,表面发闷。这时候换白刚玉 W14,切削感明显不一样。
反过来,如果是铸件去毛刺、焊缝打磨这类活,白刚玉崩得太快,消耗量上来反而不划算,棕刚玉更合适。
三道抛光工序的分工
| 工序 | 推荐材料 | 常用号段 | 理由 |
|---|---|---|---|
| 粗抛(去纹路、去毛刺) | 棕刚玉微粉 / 白刚玉粗号 | W40-W28 | 要切削量,磨粒抗破碎更耐用 |
| 中抛(通用出光) | 白刚玉微粉 | W20-W14 | 自锐性好,表面均匀不发闷 |
| 精抛 / 镜面 | 白刚玉微粉(细号) | W10-W3.5 | 需要新刃持续切削,粗粒控制要严 |
| 硬脆材料(玻璃、陶瓷、硬质合金) | 绿碳化硅微粉 | #240-#2000 | 硬度更高,对硬脆材料去除快 |
号段为行业常规起点,实际选择与设备转速、抛光液浓度、抛光盘材质相关,建议同工序取相邻两档对比。
三个判断条件
一看工件材质。碳钢、不锈钢、铝铜等金属件走白刚玉;硬质合金、玻璃、陶瓷走绿碳化硅。棕刚玉更适合对切削量要求高、对表面要求不那么严的粗加工。
二看前道留的纹路深度。前道纹路深,本道硬要用细号去追,只会越抛越花。先确认前道做到位,再决定这一道用哪个号。
三看对划伤的容忍度。镜面件对粗粒极敏感,这时要看检测单上的 D94 而不是 D50——D94 偏大说明有超粗颗粒,偶发划痕多半出在这。
两个常见误区
"硬度高的抛光效果一定好"。硬度高但磨粒崩得太快,同一道工序的消耗量可能是棕刚玉的两倍,单件成本反而上去。
"棕刚玉便宜,能省就省"。省在料价上,可能赔在返工上。精抛段用棕刚玉抛不亮,回头还要用白刚玉再走一遍,等于做了两次。
成本账怎么算才不吃亏
两种料的吨价差是明的,隐含成本是暗的。真正决定成本的三个数:单件工时、返工率、消耗量。三个数各记一周,结论通常和按吨价比相反。
粗抛段用棕刚玉更划算的情况:前道留的纹路深、要去除的余量大、对表面只要求平整不要求出光。这时棕刚玉抗破碎、能持续切削,消耗量低于白刚玉。
精抛段用白刚玉更划算的情况:要求出光、要求均匀、对划痕敏感。棕刚玉在这一段抛不亮,硬抛只会把纹路推平,表面发闷;返工一次的工时,远超省下的料价。
还有一项容易被忽略:换料的清场时间。两种料颜色差异明显,混着用能直接看出来,但清场不彻底时,残留的棕刚玉颗粒会跑到白刚玉工序里,被当成粗粒,出现难以解释的偶发划痕。
混用与清场的三条要求
一是盘、容器、管路分开。不要指望冲一冲就干净。细颗粒会挂在管壁与容器内壁上,下次被带出来。
二是换料要有过渡批。从棕刚玉切到白刚玉,先用少量新料跑一批非关键件,把这批料当作清洗批,不用于正式产品。
三是留样对比。两种料各留一袋,标注牌号与批次。出现表面异常时,用留样在同一台设备上各跑一件,是较快的判断方法。
相关产品
延伸阅读
常见问题
白刚玉微粉能抛不锈钢吗?
可以,粗抛用 W28-W20、精抛 W14-W10、出光 W7-W5。不锈钢件优先白刚玉,是因为它不含铁,抛后不易返锈。
棕刚玉微粉和棕刚玉砂是同一个东西吗?
不是。砂是 F 号段(筛分划分),微粉是 W 号段(中位径划分),粒形与分级工艺也不同。
抛光出现偶发划痕怎么排查?
先看检测单上的 D94(粗端拖尾),再查前道设备有没有清干净,随后看粉是否团聚。