光学玻璃与镜片:粗磨用绿碳化硅,光面看粗端
光学件和普通玻璃件的差别,不在硬度,在对"单点缺陷"的容忍度。一颗粗粒划出的道子,整片就废。
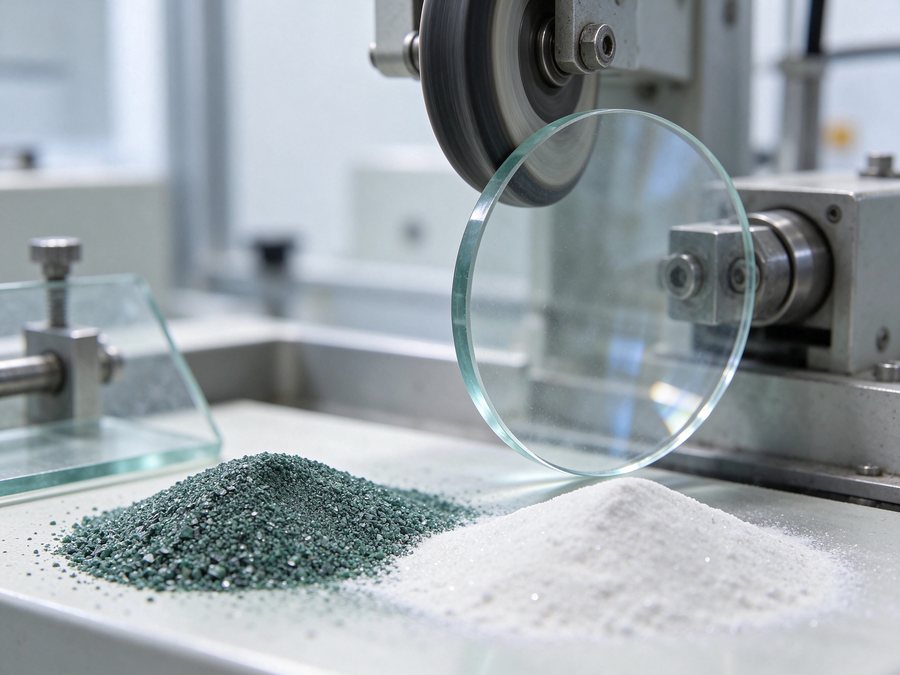
镜片、棱镜、滤光片这类活,工序通常分三段:成型与倒边、粗磨(研磨)、抛光(光面)。三段的任务不同,用料也不同,混着用一种料反而效率低。
一、三段工序的分工
| 工序 | 常用材料 | 号段 | 任务 |
|---|---|---|---|
| 倒边 / 粗磨 | 绿碳化硅 | F80-F220 或 W40-W28 | 去除余量、修整外形 |
| 精磨 | 绿碳化硅细号 | W20-W14 | 把粗磨痕迹削到均匀 |
| 抛光 / 光面 | 白刚玉微粉或专用抛光粉 | W7-W3.5 及更细 | 消除雾面,出透光 |
抛光段的具体材料与配比,各家工艺差别很大(有用水基抛光液的,也有用沥青盘的),这里只给号段范围,实际以试片结果为准。
二、为什么粗磨用绿碳化硅
绿碳化硅 SiC 含量高、硬度约 9.2 以上,性脆、锋利好。玻璃是典型的硬脆材料,需要"脆性去除"——磨粒压出裂纹、裂纹交联、材料剥落。绿碳化硅的锋利与脆性正好适合这种去除方式,效率比白刚玉高。
白刚玉韧性更好,用在玻璃粗磨上反而容易"磨钝了还在磨",效率下降、发热增加。它的优势在金属件的表面质量,不在硬脆材料的去除率。
三、光学件要盯 D3,不是 D50
这是这个行业与普通抛光件的主要差别。普通件上一颗粗粒,可能只是多抛一会儿;光学件上一颗粗粒,就是一道永久划痕,返修成本远高于料价。
D50 只说明整体粗细,管不了粗端那几颗。真正要卡的是 D3(3% 分位上限)或上限粒径。举个例子:标 F600 的微粉,标准允许 3% 的颗粒粗到 19μm,是 D50 的两倍。这个量级放到光学件上,足够划出可见道子。
所以采购光学用途的微粉,技术协议里建议直接写 D3 上限与上限粒径,而不是只写号段。
四、清洗与残留
抛光后的清洗不到位,残留的磨料与抛光液会在下一道或检测时表现为"雾"或"点"。几个常见来源:盘面沟槽里的积料、工件边缘与倒角处、清洗槽本身。
细号段更要注意——粒度越细越容易悬浮、越难沉降分离。清洗用水建议多级、有过滤,且定期换。
五、号段与表面粗糙度的关系
粗糙度不是靠一道工序"抛"出来的,是靠逐级降号"逼近"的。跳过一档,前道痕迹就得用更长时间去追,效率低而且容易出应力。这一点在薄镜片上尤其明显——追求效率而加压加时,容易带来变形。
六、粉只是变量之一,别把问题都归到料上
光学抛光的成品面形与光洁度,是磨料、盘面、抛光液、压力与转速几项共同作用的结果。出问题时按变量排查,比直接换料有效。
盘面。盘材质的硬度与平整度直接影响面形。盘面不平,再细的粉也抛不出均匀的面。沥青盘、聚氨酯盘各有适用场景,盘面需要定期修整。
抛光液。浓度、pH、循环与过滤都会影响结果。浓度过低切削不足、过高则不易清洗;循环不畅会让粗粒沉积后又带回来。
压力与转速。压力过高会带来应力与变形,转速过高会让抛光液甩离、局部干抛。两者都要按工件厚度与材质设上限。
所以换料验证时,其它变量要固定住,否则试出来的结论没法归因——这一点和试片是一个道理。
相关产品
延伸阅读
常见问题
光学件能用白刚玉粗磨吗?
可以但不经济。白刚玉韧性好、自锐性适中,在硬脆材料上的去除率不如绿碳化硅。粗磨段用绿碳化硅、光面段用白刚玉或专用抛光粉,是更常见的分工。
为什么同样的号段,这批划痕明显多?
先查 D3 与上限粒径,再查前道粗粒残留与清洗。三项里 D3 超差是常见的来料原因。
细号微粉的包装有讲究吗?
有。W5 以细建议纸桶,减少运输与堆压造成的团聚。团聚体在现场不散开,等于人为加了一颗粗粒。