郑州新利耐磨材料有限公司
20 余年做喷砂抛光材料与精细微粉,讲清我们稳定供什么、凭什么稳
20 余年做一件事:把微粉的粒度做窄
郑州新利耐磨材料有限公司的前身从磨料供应做起,2000 年代初转向精细微粉的自主生产。现在有 2 个生产厂区、58 名员工,其中研发 5 人,年产微粉 3000 吨、粒度砂 10000 吨。
主营产品分两条线:一条是白刚玉系列(粒度砂 F10-F220、段砂、微粉 W63-W1.5),一条是碳化硅系列(绿碳化硅粒度砂、微粉 #240-#2000)。两条线的共同点是对粒度分布的稳定性要求高——磨具和抛光是"按曲线买"的,中位径对不上,参数写得再全也没用。
所以我们的重心放在分级环节:3 条超细微粉线做水力分级与气流分级,配合 2 台欧美克粒度仪(电阻法、激光法各一台)做进出料双检。白刚玉微粉的原晶粒度做到 0.3μm,用于镜面抛光时可替代部分进口粉。
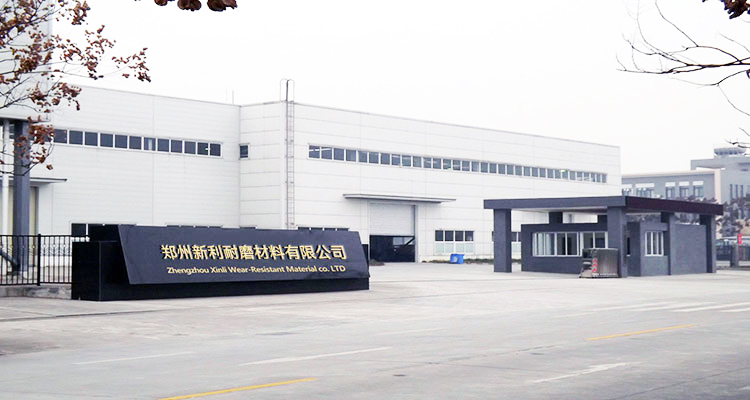
生产与检测条件
| 项目 | 现状 | 对客户的意义 |
|---|---|---|
| 厂区 | 2 个生产厂区 | 粒度砂与微粉分线生产,减少交叉污染 |
| 冶炼 | 5 台固定冶炼炉 | 多炉并行,常规号段不必长时间排队 |
| 粒度砂线 | 3 条,半自动化 | F10-F220 与段砂可同期排产 |
| 微粉线 | 3 条超细微粉分级线 | 细号段(W10 及更细)的产出比例可控 |
| 检测 | 欧美克电阻法 + 激光法粒度仪各 1 台 | 同批料可用两种方法互校 |
| 年产能 | 微粉 3000 吨 / 粒度砂 10000 吨 | 年度框架量可以谈,不必按月抢货 |
以上为厂区实际配置,可安排来厂看线;具体机台与在产号段以当期排产为准。
微粉为什么难做:分级这一关
磨料磨碎之后是一堆宽度很大的粒度分布,要把它切成"窄分布",靠的是分级。常用的两条路:
水力分级——利用不同粒径在液体中的沉降速度差分离,细号段(W20 以细)用得多,切得细、分布窄,但耗水、周期长,对料浆浓度和沉降时间很敏感。气流分级——靠离心力与气流拖曳力平衡分选,粗号段效率高、连续性好,缺点是细端容易被"带过头",需要多次回流。
实际生产里通常是两种串起来用:先气流分掉大头,再水力精切尾料。这也是为什么同一标称号段,不同厂家的 D94 会差出一截——分级路径不同,粗端拖尾就不一样。我们给客户的检测单上除了 D50 会一并给 D94,就是为了让配方端能提前判断。
质量控制怎么做
进厂原料按批验 Al₂O₃(或 SiC)含量与磁性物;冶炼后按炉号留样;分级后每批测粒度分布;出厂前复核磁性物与 pH。留样保存 12 个月,客户对某批有疑问时可以调出来复测。
需要说明的是:微粉的检测结果与所用方法强相关。电阻法(库尔特法)与激光法测同一批料,D50 通常会有差异,细号段更明显。我们的做法是在检测单上注明方法,验收以双方约定的方法为准,避免"两张单子对不上"的扯皮。
白刚玉/绿碳化硅全号段规格 · 检测方法与判定口径