半导体与电子:细号段微粉的三项硬要求
这个行业对"稳定"的要求高于对"极限性能"的要求。同一批料能复现,比指标好看更重要。
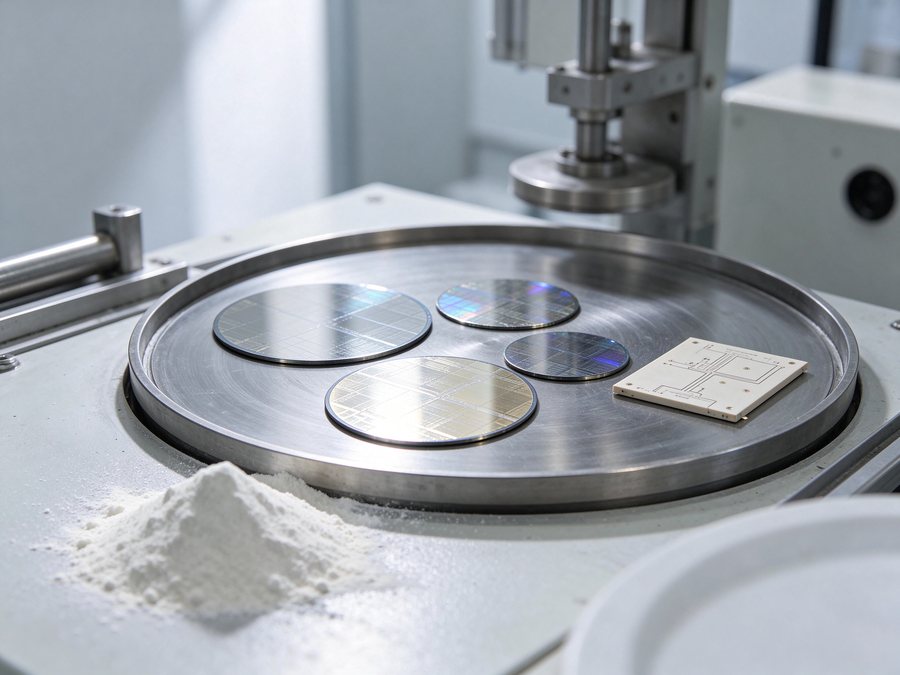
半导体与电子方向用到的磨料,多数是细号段:从 W7 往下,到 W3.5、W2.5、W1.5。用途包括电子陶瓷基板研磨、封装件去毛刺、部分研磨与抛光工序。号段一细,几个原本不突出的指标就变成关键。
一、三项硬要求
| 要求 | 为什么 | 怎么约定 |
|---|---|---|
| 低磁性物 | 金属杂质会带来污染与划伤,细号段尤其敏感 | 约定上限与检测方法(磁选法或仪器法) |
| 窄分布 | 分布宽意味着粗端拖尾长,细号段上一颗粗粒就是一道划痕 | 同时约定 D3 上限与 D94 下限 |
| 洁净包装 | 细粉易吸附、易团聚,开封后的污染不可逆 | 纸桶或双层封装,标注开封与储存要求 |
二、号段从哪一档起
取决于工序与目标粗糙度。电子陶瓷基板研磨常见 W7-W3.5 区间;封装件去毛刺相对粗一些,W14-W7 都可能用到;对表面要求更高的工序会到 W1.5 以细。
但号段不是越细越好。细号段切削力弱,前道痕迹没削掉就上细号,只会把痕迹压平,表面看着亮、一测粗糙度不达标。
三、为什么"批次一致性"比指标高低更重要
产线工艺是按某批料的实际表现调出来的。换一批料,如果分布宽度变了,原来的时间、压力、浓度参数就不一定适用,轻则返工,重则整批报废。
所以这个行业谈技术协议,除了限值,还要谈批次间的波动范围。同样在限内,波动小的那家更省产线调试成本。这一点在报价上不一定体现,但在总成本上体现得很明显。
四、需要说清楚的边界
半导体前道工序(如 CMP 用的抛光液)属于专用配方产品,对颗粒形貌、表面化学、金属离子含量有远超常规磨料的要求,通常由专用材料供应商提供。常规磨料微粉的适用范围是后道与配套工序:基板研磨、结构件去毛刺、治具与工装的表面处理等。
如果工序涉及前道关键环节,建议先小批量验证、按实际结果决定,不要直接按常规牌号替换。
五、储存与开封
细号微粉比表面积大,吸附性强。开封后暴露在车间空气中,很快会吸潮团聚,还会吸附空气中的粉尘。建议:按需分装、开封后尽快用完、剩余部分密封并标注开封日期。
纸桶比编织袋更适合这个号段,原因是抗压实——堆叠时下层的粉不会被压成硬块。
六、电子陶瓷基板的工序链
以常见的氧化铝陶瓷基板为例,从坯体到成品大致是:流延或干压成型 → 排胶烧结 → 研磨减薄 → 抛光。磨料主要出现在后两步。
研磨减薄用较粗的号段,任务是快速去除余量并控制厚度公差,W14-W7 区间常见;抛光用细号段,任务是消除研磨痕迹、降低粗糙度,W5 以细。中间是否再加一道过渡,取决于余量与表面要求。
基板类工件的特点是"薄而平",压力与装夹方式比号段更容易出问题——夹持不均会造成厚度公差,压力过大会带来翘曲。这类问题表现为"同一批有厚有薄",容易被误判成料的分级问题。
七、结构件与治具的用法
封装件去毛刺、治具与工装的表面处理,要求低于前道工序,但同样怕污染。这类场景建议与产线用料分开存放,避免交叉。
相关产品
延伸阅读
常见问题
W1 以细的号段能做吗?
可以按目标粒度曲线定制分级。细号段的实际分布取决于分级工艺与原料,建议先给目标 D50 与 D3 要求,再确认可行性。
磁性物一般控制在多少?
没有统一标准,取决于工序敏感度。建议把工序要求、检测方法与判定规则写进技术协议,按约定值供货。
能提供洁净包装吗?
可以按约定做双层封装或纸桶。需要说明的是,洁净包装解决的是运输与储存环节的污染,不改变产品本身的分级水平。