精密铸造:面层砂决定铸件表面,背层砂决定强度
铸件表面的好坏,一大半在面层砂。面层出问题,后道打磨补不回来——粘砂、麻点都是表面层带下来的。
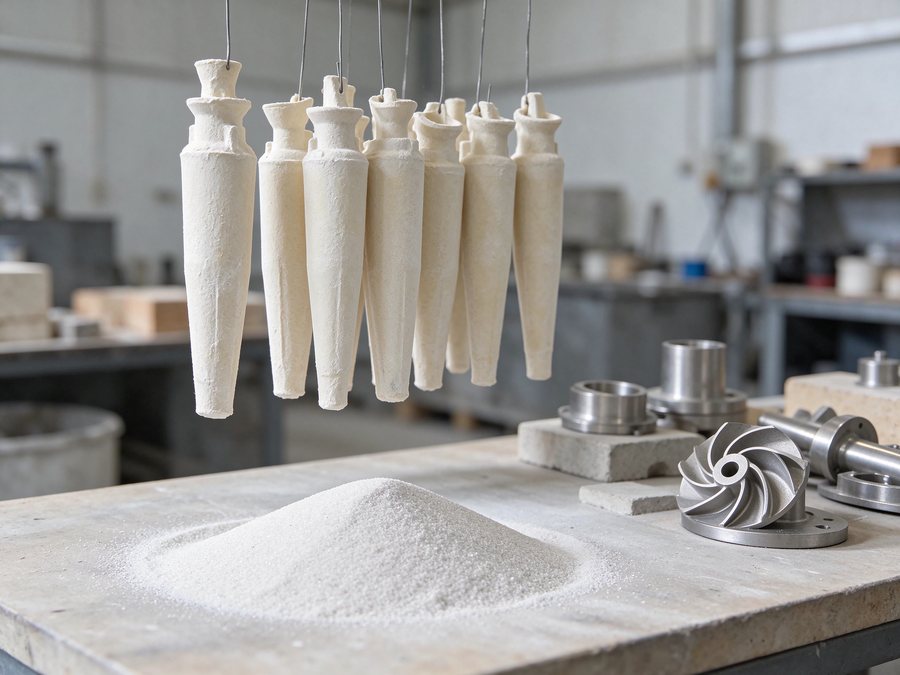
熔模铸造(失蜡铸造)的型壳是分层做的:面层直接接触熔融金属,背层负责强度。两层对砂的要求不一样,用错料是常见的成本浪费——把好料用在背层,或者把背层料用在面层。
一、面层与背层的差别
| 层位 | 主要关注 | 用料方向 |
|---|---|---|
| 面层(含过渡层) | 表面光洁度、抗粘砂、含铁 | 粒度集中、杂质低的白刚玉或锆英类 |
| 背层 | 强度、透气性、成本 | 粒度可以放宽,成本优先 |
| 涂料填料 | 悬浮性、涂覆性 | 细粉,看细度与灼减 |
二、面层为什么要"粒度集中"
面层砂的粒度范围越宽,型壳表面越粗糙。原因是粗粒在面层形成凸起,金属液渗入或机械咬合,脱壳后就留下粘砂或粗糙面。
所以面层看的不只是"多少目",还要看这一号里粗端有多少。同样是 F100,D3 偏大、拖尾长的那批,铸件表面会差一档。这一项在检测单上通常写作 D3 或"上限粒径"。
三、含铁与铸件缺陷
面层砂带入的铁,会在铸件表面形成铁质夹杂或色斑,不锈钢铸件上尤其明显。白刚玉不含游离铁,是这个位置常用的选择。
但含铁不只来自砂。涂料、粘结剂、搅拌设备、回收料混入都可能带入。排查时按"砂—涂料—设备—回收料"的顺序查。
四、粉尘与灼减
面层砂里的细粉会提高涂料粘度、影响涂覆均匀性,也会在型壳表面形成致密层,降低透气性。所以面层砂通常要控制细粉含量,或者使用前过筛。
灼减反映有机物与吸附水。灼减偏高会影响型壳强度与铸件气孔,这个指标在精密铸造方向比在磨料方向更受重视。
五、面层砂怎么复检
建议三项:粒度分布(D50 加 D3 或上限粒径)、含铁或磁性物、细粉含量。三项都能在现场快速做,不必等第三方报告。
另外建议留样。同一供应商不同批次出现表面差异时,留样对比是较快找到原因的办法。
六、一个成本思路
面层砂单价高于背层砂,但用量小。为省成本在面层降档,结果是打磨工时上升、返修率上升。这笔账要按"每吨铸件的后道成本"算,不是按砂的单价算。
七、型壳层数与撒砂粒度
型壳通常由面层、过渡层、背层(多道)组成,撒砂粒度逐层加粗是常见做法:面层细、保证表面;背层粗、保证强度与透气。层数与每层粒度按铸件大小、壁厚、合金种类定,没有通用配方。
这里容易出的一处错是"面层细、背层也细"。背层过细会降低透气性,浇注时气体排不出,铸件容易出现气孔与浇不足。反过来,背层过粗会降低型壳强度,高温下可能开裂跑火。
换料时如果只换面层,背层不动,问题通常表现为铸件表面变化;如果背层也换了,缺陷形态会更复杂——这时要按层分别排查,不要笼统归因于"砂不好"。
相关产品
延伸阅读
常见问题
面层砂一定要用白刚玉吗?
不一定。锆英类、部分特种砂也在用。白刚玉的优势是不含游离铁、粒度可分级控制,适合对表面与铁污染敏感的不锈钢、高温合金铸件。
背层能用面层剩下的料吗?
可以,只要粒度与细粉含量仍满足背层要求。反过来不行——背层料不宜升用到面层。
粘砂是砂的问题还是涂料的问题?
先看粘砂形态:沿晶界渗透的多与粒度粗端、透气性相关;成片剥落的多与涂料或焙烧相关。分开判断比换料快。