微粉检测报告该有哪些项:一份可以照着核的清单
同一个号段,两家都能出检测单,单子上的项目却常常对不上——一家有磁性物,一家没有;一家测了 D3,一家只写 D50。验收时按哪张单子判,就成了扯皮的起点。
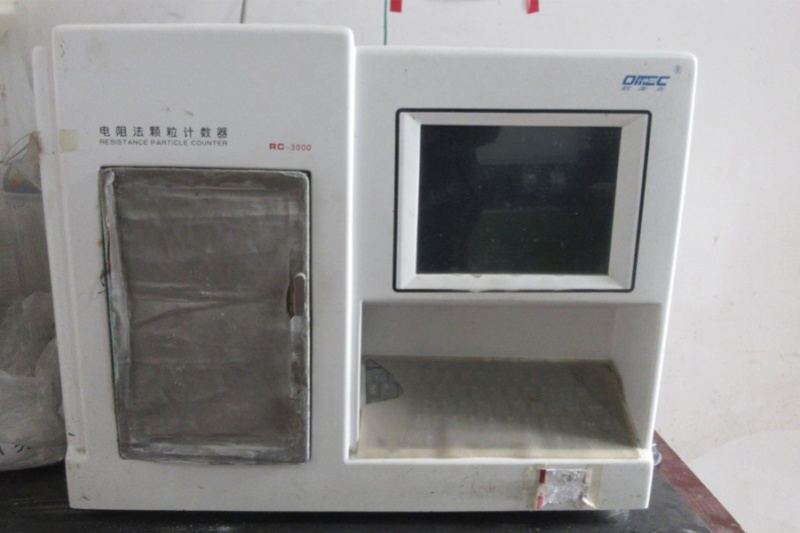
这篇把一张合格的微粉检测单该有什么,按三块列清楚,并说明每项的依据。
一、先看这三块
| 板块 | 常见项目 | 依据 |
|---|---|---|
| 化学成分 | 主含量 Al₂O₃ / SiC、Fe₂O₃、Na₂O、SiO₂ | GB/T 2479-2008(白刚玉)、GB/T 2480-2022(绿碳化硅) |
| 粒度分布 | D3 / D50 / D94、上限粒径 | GB 2477-83(W 号)、GB/T 2481.2(F 号)、FEPA 42-2 / ISO 8486-2、JIS R6001 |
| 物理项 | 磁性物、水分、pH、吸油值、堆积密度 | 多数没有统一国标,由供需双方在技术协议中约定 |
标准号按现行常用版本列出。具体牌号的分档限值以标准原文为准,这里不逐项罗列数值,避免与批次实测混淆。
二、化学成分:按牌号分档,不是一套值用到底
白刚玉与绿碳化硅的化学成分都按牌号和粒度段分档。同一材料,粗号段与细号段的主含量下限、Na₂O 上限并不相同,所以单子上要写清是哪个牌号、哪个粒度段,否则一组数字无法判断合规与否。
三个项目值得单独看一眼:Na₂O 在耐火与高温场景影响明显,做磨料用途时客户很少提,做耐火用途时要单独约定上限;Fe₂O₃ 关系到铁污染与色泽,不锈钢件抛光会关心;SiO₂ 在棕刚玉里是主要杂质之一,含量高低与原料和冶炼工艺相关。
三、粒度分布:只写 D50 的单子要追问
D50 是标称号段的依据,但它只说明"整体多粗",不说明"粗颗粒有多粗"。真正让工件报废的往往是粗端。
所以看单子时,D50 之外至少要有 D94;对表面要求高的工序,还要 D3 或上限粒径。FEPA 与 JIS 的标准表里,D3 上限和 D94 下限是和三档一起给出的,只报 D50 等于省略了判定的关键部分。
另外要确认检测方法。激光衍射法与电阻法原理不同,同一批料测出的 D50 差 1-2μm 是常事,细号段更明显。单子上不写方法和仪器型号,两组数字没法横向比。
四、物理项:没有国标,靠约定
磁性物、水分、pH、吸油值、堆积密度这几项,多数没有统一的国家标准限值,属于"企业内控 + 双方约定"。这意味着:
一是不写就等于没约定。技术协议里没提磁性物,供应商按自己内控出,客户拿到再提要求就没有依据。
二是测法要先统一。磁性物有磁选法与仪器法,结果不是一回事;水分有烘干法与快速法,条件不同数值不同。
三是这些项和用途强相关。抛光件关心磁性物(会划伤且带铁污染),耐火与浇注料关心水分与灼减,涂料与抛光液关心吸油值和分散性。
五、一张单子必须有的三项"身份信息"
除了数据,还要看这三项,缺一项单子就不好追溯:
批次号——能和包装袋上的编号对上。
检测日期与取样方式——同批不同位置取样,结果会有差异。
检测方法与仪器型号——尤其是粒度项,这一项决定数字能不能横向比。
六、验收时怎么用这张单
把技术协议里的项目与限值抄成一张对照表,收到货后按表逐项核:有数据、在限内、方法与约定一致,三项都过就放行。缺项的处理方式提前约定好——是补测、让步接收还是退货,写清楚比事后争论省事。
我们随批附检测数据,项目按用途给:抛光用途加磁性物,耐火用途加灼减与 Na₂O。客户有指定标准版本或指定项目的,下单时说一句,按那个口径出单。
相关产品
延伸阅读
常见问题
供应商只给 D50,能收货吗?
要看用途。要求不高的粗加工可以;镜面件、光学件建议要求补 D94 或 D3,否则出现偶发划痕时无法判断是来料还是工序问题。
检测单上的数值和国标对不上,算不合格吗?
先确认是不是同一牌号、同一粒度段、同一标准版本。三项有一项不一致,两组数字就不可比。确认一致后仍超限,才谈不合格。
为什么不同批次的化学成分会有小波动?
原料批次与冶炼条件都会带来波动,标准给的是限值范围而非固定值。关键是波动是否在约定区间内,以及是否影响你的工序。