应用行业:按工件与表面要求找料
不同工件与表面要求对应的用料和常用号段,附从表面要求反推号段的方法
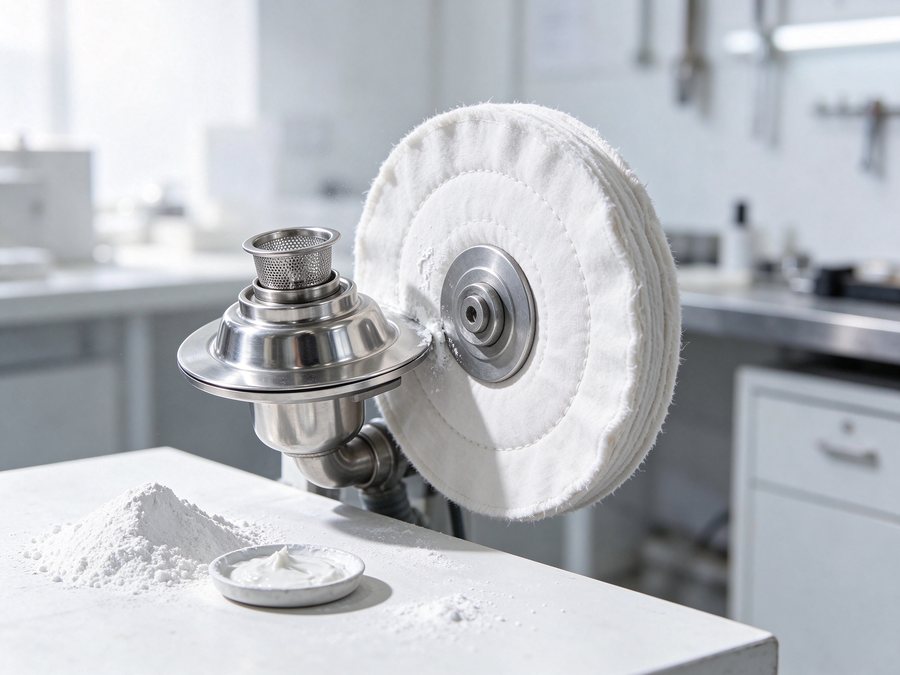
不锈钢制品抛光
水槽、餐具、电梯板、五金件。粗抛 W40-W28,精抛 W14-W10,出光 W7-W5;白刚玉为主,避免铁污染
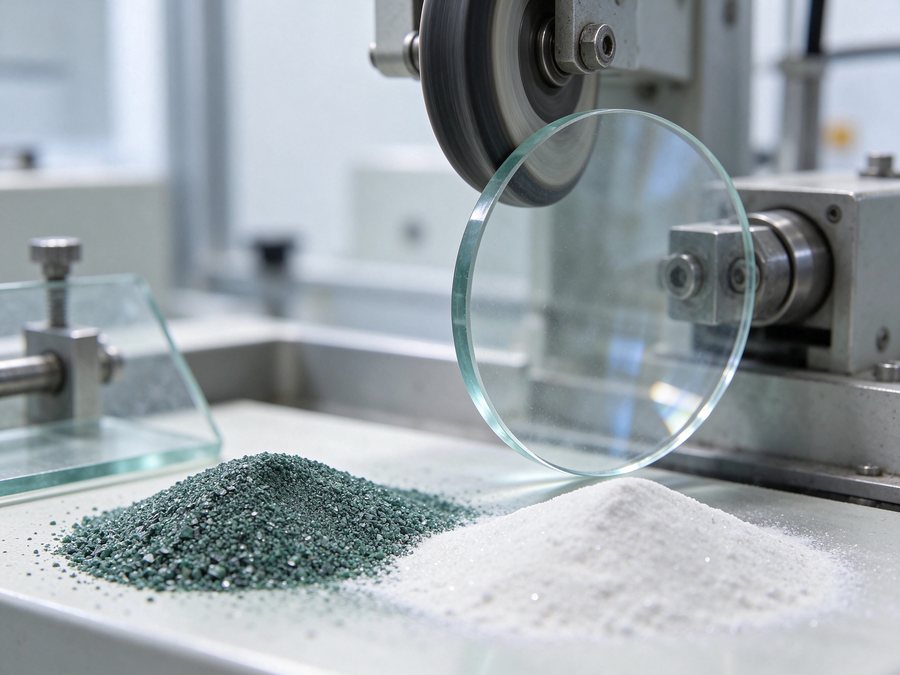
光学玻璃与镜片
倒边、研磨、抛光。绿碳化硅做粗磨去除,白刚玉细号做成品光面;对粗粒敏感,重点看 D94
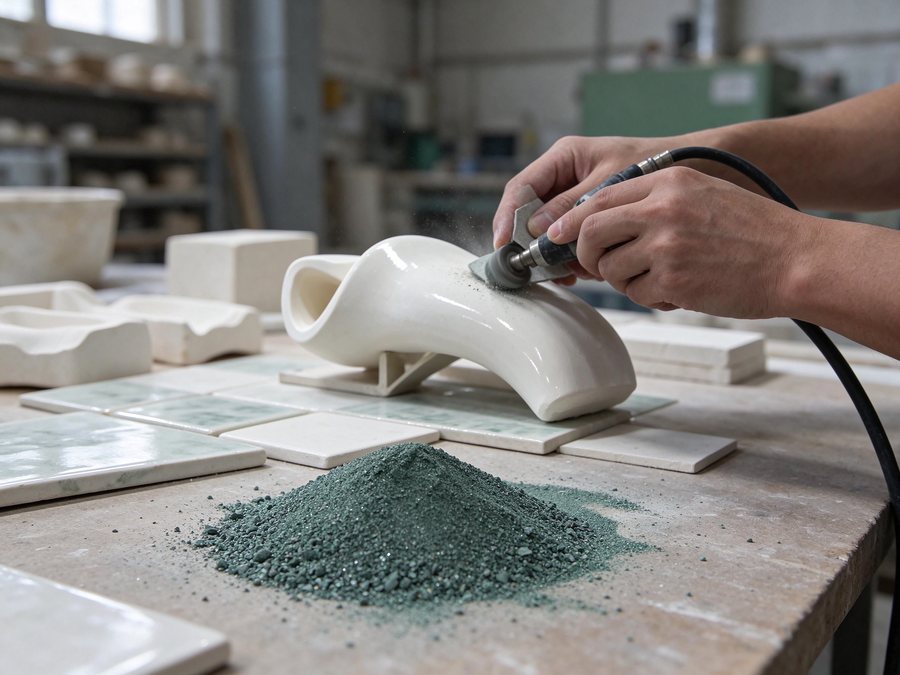
陶瓷与釉料
坯体研磨、釉面抛光、陶瓷件精加工。绿碳化硅硬度匹配,釉料方向用料更看重化学稳定性
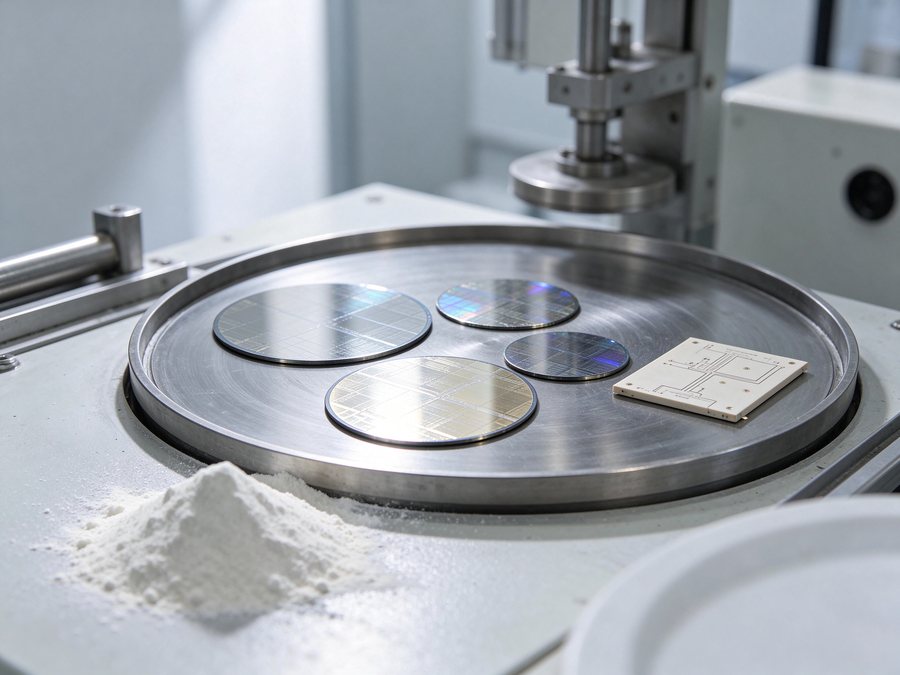
半导体与电子
晶圆研磨、封装件去毛刺、电子陶瓷基板。细号段 W3.5 以细,需低磁性物与窄分布
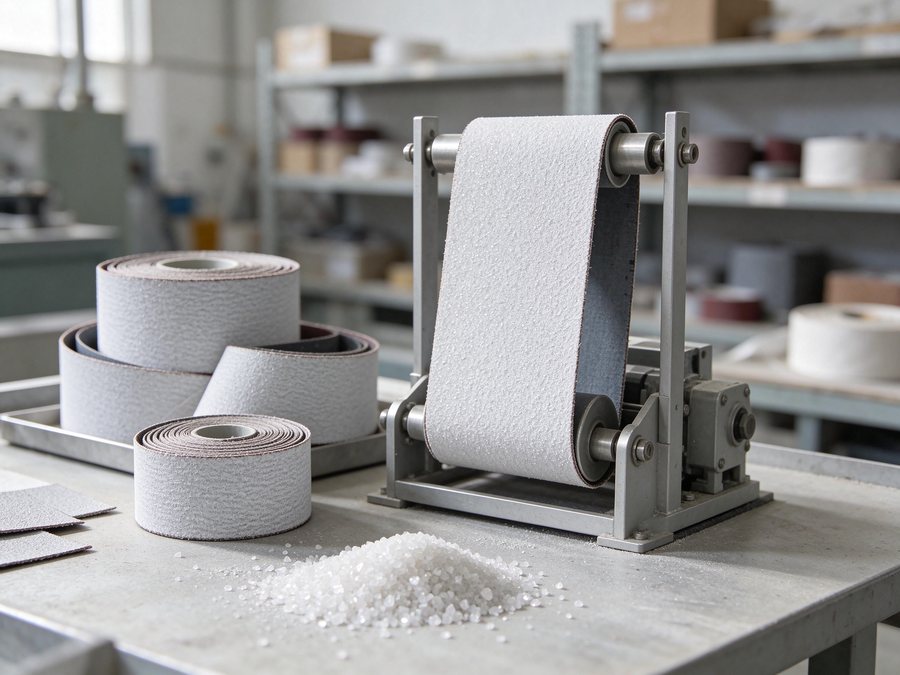
涂附磨具
砂纸、砂布、砂带的磨料层。F 号与 P 号体系不同不可互换;粒度分布影响砂面均匀性
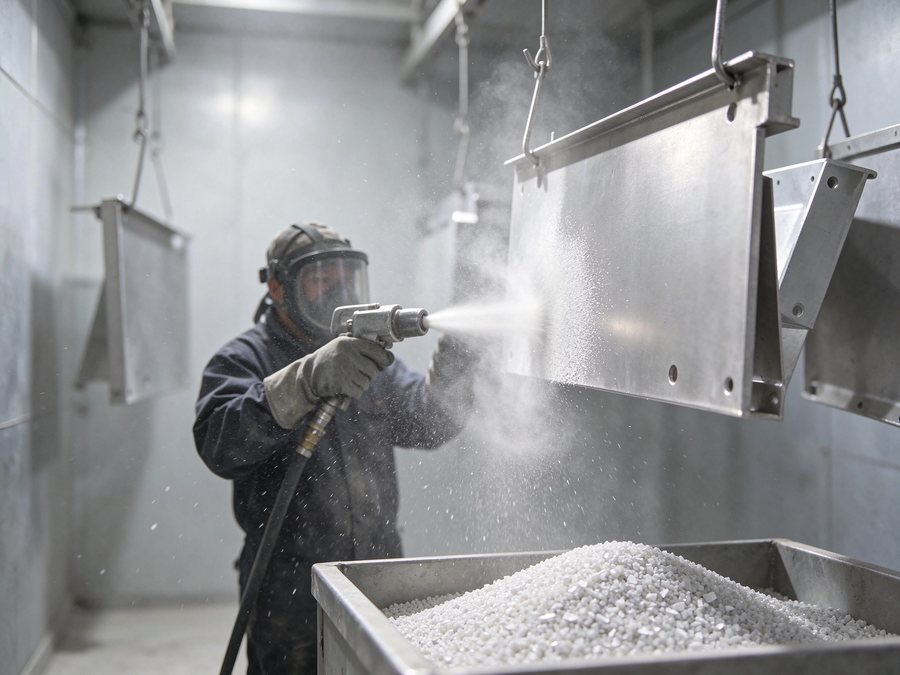
喷砂表面处理
不锈钢、铝件喷砂做哑光与去氧化皮。白刚玉不含铁、不返锈;段砂可回用多次
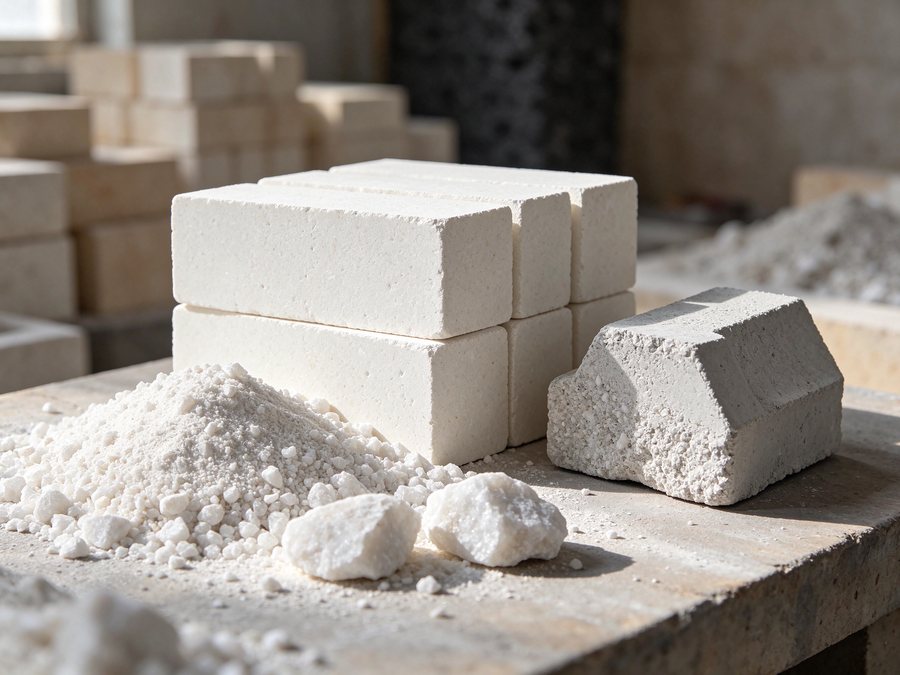
耐火材料
浇注料、预制件、刚玉砖的骨料与细粉。看 Al₂O₃ 与 Na₂O,Na₂O 高会降耐火度
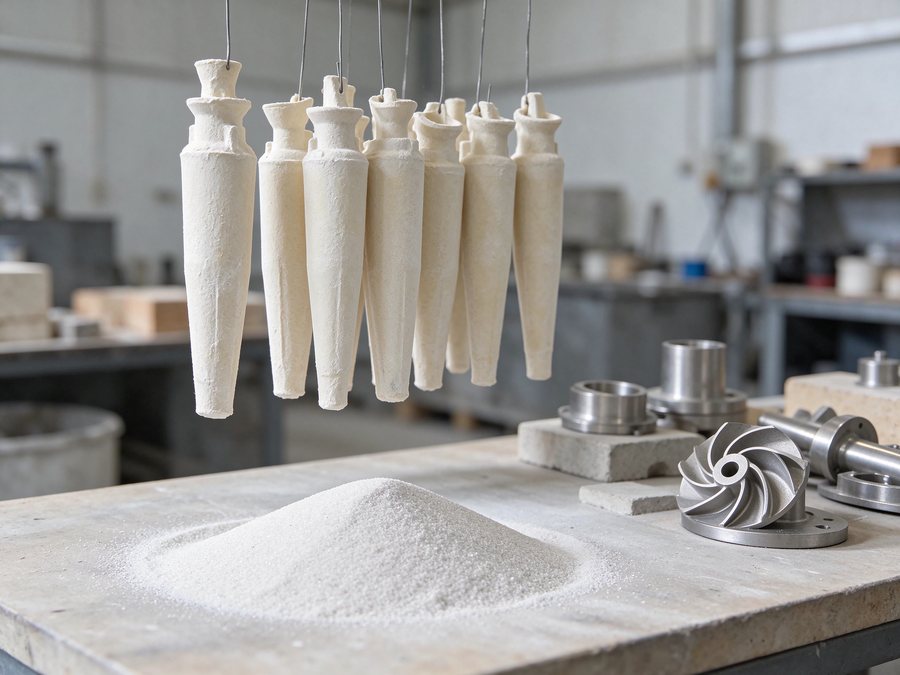
精密铸造
面层砂与涂料填料。粒度集中度影响铸件表面光洁度,粗粒会造成粘砂
按表面要求反推号段
客户常说"我要抛到能照出人影",这句话其实能换算成号段。经验上:能看到明显砂纹→W40 以粗;均匀哑光→W28-W20;开始有反光但见细纹→W14-W10;接近镜面→W7-W5;镜面无纹→W3.5 以细。这只是一个起点,实际还是要上机试。
另一个常被忽略的是前道工序的粒度。前道留的纹路深度超过本道能去除的能力,就会出现"越抛越花"的情况。换细号之前,先确认前道有没有做到位。
《行业应用与号段建议》
八个行业的常用号段与注意事项
下载 PDF八个行业的常用号段与注意事项