棕刚玉微粉:F230 起的号段与研磨前道用法
《棕刚玉微粉参数 技术参数表》PDF
化学成分保证值 / 物理与工艺指标 / 适用场景与用法 / 包装与随货文件
下载 PDF
化学成分保证值 / 物理与工艺指标 / 适用场景与用法 / 包装与随货文件
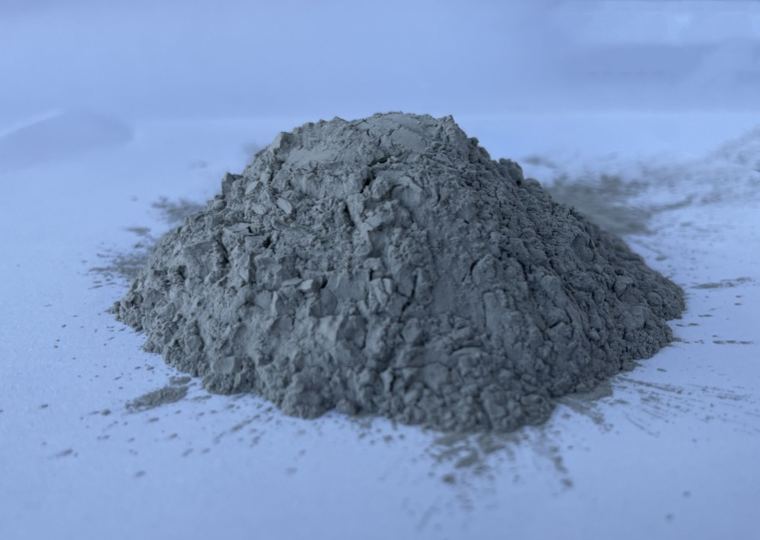
棕刚玉微粉常被当成“便宜的白刚玉微粉”用,实际上它的位置很明确:前道去量、去刀纹,把表面做到后道能接手的程度。再往下要求镜面,就该换白刚玉微粉或绿碳化硅微粉了——硬拿棕刚玉细粉去抛镜面,往往抛不亮还得回头返工。号段上 F230-F400 是主力,F600 以细用量下降、团聚问题也更明显。
基础参数
| 常规号段 | F230 / F320 / F400 / F600 | Al₂O₃ 含量 | ≥94.50%(微粉 240–1000#) |
|---|---|---|---|
| 莫氏硬度 | 9.0 | 真密度 | ≥3.90 g/cm³ |
| 颜色 | 棕褐色(浅色制品慎用) | 分级方式 | 水力分级 / 气流分级,控制上限粒径 |
| 包装 | 25 kg 复合袋 / 吨袋 | ||
表中数值为行业标准典型值;本公司实测值以批次检测单为准。
这个规格的适用点
- 研磨前道去刀纹:F230-F320,去除量与表面质量的平衡点
- 涂附磨具:砂纸砂布的基料,看粒度分布与植砂均匀性
- 地坪与耐磨骨料:粗号更划算,级配比单号更重要
- 抛光前道:F400-F600 过渡,之后接白刚玉微粉 W 号
- 浅色制品慎用:棕褐色会带色,需换白刚玉
选型与使用提示
F 号微粉和 W 号微粉不是一套体系,别按数字大小硬对应。F600 与 W20 在粒度上有重叠区间但不完全等同,从棕刚玉微粉转到白刚玉微粉 W 号时,建议按 D50 对接而不是按号数对接,否则很容易出现“换了更细的号反而磨不动”或“表面没改善”。
常见问题
- 棕刚玉微粉能做到多细?
- 常规到 F600-F800,再细建议改用白刚玉或绿碳化硅微粉,粒形与分级工艺更适配精细要求。硬用棕刚玉细粉抛镜面,效果和效率都不理想。
- F 号和 W 号怎么对接?
- 按 D50 对接,不按号数。两套体系的分级基准不同,同数字的中位径有差异,采购单上写清标准号与 D50 区间。
- 为什么会结团?
- 细号比表面积大,静置后容易抱团。投料前用少量载体润湿分散,浆料现配现用,别直接干投。