白刚玉微粉和绿碳化硅微粉怎么选?按工件分四类
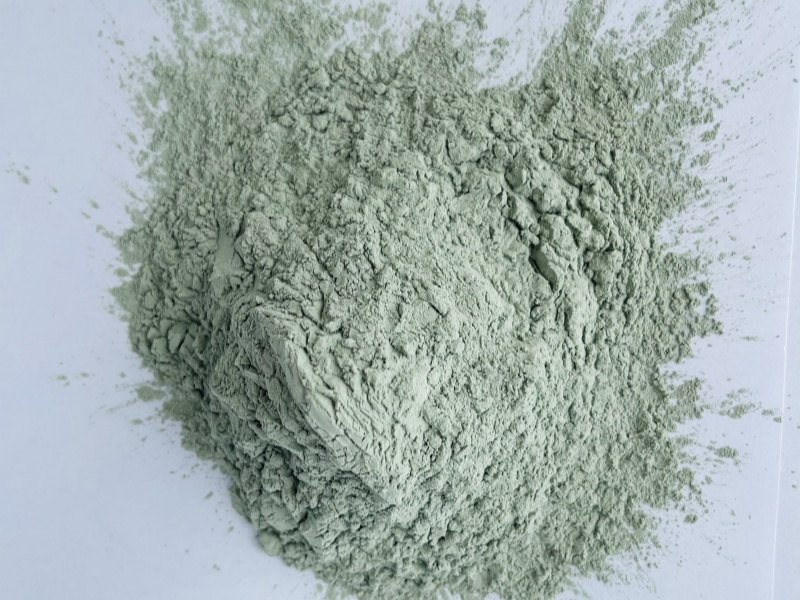
这两种料常被放在一起比价格,但它们的差别不在价格,在破坏方式:绿碳化硅硬度更高、更脆,靠锋利的棱角快速切入;白刚玉韧性更好,磨粒钝了会崩碎露出新刃,切削更"绵"。
选错的后果不是立刻报废,而是慢慢显出来——要么效率上不去,要么表面划痕多、返修率高。所以判断顺序应该是先看工件,再看号段,之后才看价格。
一、两个基本差异
| 项目 | 白刚玉 | 绿碳化硅 |
|---|---|---|
| 主成分 | Al₂O₃ ≥99% | SiC ≥97%(按牌号分档) |
| 莫氏硬度 | 约 9.0 | 约 9.2-9.5 |
| 脆性 | 韧性较好,抗破碎 | 更脆,受力易解理 |
| 颜色 | 白色 | 绿色 |
| 导热性 | 一般 | 较好 |
| 典型搭配 | 钢、不锈钢、铝铜等金属 | 硬质合金、玻璃、陶瓷、石材 |
硬度差半级听起来不大,但在高硬度工件上,这半级决定了"磨得动"和"磨不动"。反过来在软材料上,硬度优势发挥不出来,脆性带来的破碎反而变成负担。
二、四类工件的分工
钢件与不锈钢。走白刚玉。原因有两条:一是韧性够,磨粒不容易整颗崩掉,切削能维持;二是不含游离铁,抛后不易返锈——这一条对不锈钢尤其重要。绿碳化硅也能抛钢,但消耗会高一些。
硬质合金、硬铬层。走绿碳化硅。这类材料硬度接近或超过白刚玉磨粒,用白刚玉会出现"磨不动、只发亮"的情况,效率极低。绿碳化硅硬度更高,能切进去。
玻璃、陶瓷、石材。走绿碳化硅。这类材料硬而脆,绿碳化硅的锋利解理面正好对应"脆性去除",效率高、表面也不易产生塑性变形层。光学玻璃的粗抛与中抛常用它。
铝、铜等有色金属。走白刚玉。这类材料软、易粘附,磨粒需要保持锋利又不能过度压入。绿碳化硅过脆,破碎后细粉多,容易在软材料表面形成嵌入。
三、一个容易忽略的差别:颜色与清洗
绿碳化硅本身带色,落在浅色工件(白瓷、浅色石材、铝件)表面时,如果清洗不彻底会留下色差。白刚玉颜色浅,对浅色工件更友好。
这不是性能问题,是观感与清洗成本问题。装饰件、外观件在选料时值得把这一条算进去。
四、能不能互相替代
短期应急可以,长期不建议,原因有三:
效率不对等。硬度与脆性不同,同样的压力与时间,去除量不一样。替代后如果不调参数,出来的表面会明显不同。
消耗曲线不同。绿碳化硅破碎快,消耗量通常高于白刚玉;换算成单件成本,低价未必省钱。
残留影响不同。碳化硅残留与氧化铝残留对后续工序(焊接、涂层、电镀)的影响不一样。有后续工序的工件,替代前要确认残留是否可接受。
五、判断顺序(可照着走)
先定工件材料。金属走白刚玉,非金属硬脆材料走绿碳化硅。这一步能定掉大部分场合。
再定工序位置。粗抛要切削量,可以偏粗号段、偏韧性;精抛要表面,偏细号段、偏锋利。
然后定号段。先看前道留的纹路深度,本道号段要比前道细一档,跨两档容易抛不干净。
随后看检测单的粗端。D3 或粗端限值偏大,说明有超粗颗粒,划痕风险高。这一步在镜面、光学件上必须做。
比成本排在后面,按单件成本算,不按吨价算。
六、混用要注意什么
不建议把两种料混在一个循环里。硬度与脆性不同,磨损速度不同,混着用会让分布随时间漂移,越用越不可控。
如果确实要做复合磨料(比如粗抛用绿碳化硅、精抛用白刚玉的两道工序),那就分两套系统、两套容器,中间彻底清洗,避免交叉。
相关产品
延伸阅读
常见问题
抛不锈钢一定要用白刚玉吗?
不是必须,但白刚玉有两个实际好处:不含游离铁、抛后不易返锈;韧性够,切削能维持。用绿碳化硅也能抛,只是消耗高、且要注意清洗掉残留。
抛硬质合金能用白刚玉代替绿碳化硅吗?
勉强能做但效率低。硬质合金硬度接近白刚玉磨粒,容易出现磨不动只发亮的情况,建议直接用绿碳化硅。
两种料价格差多少?
随牌号、号段与当期原料价格波动,不适合给固定倍数。比的时候统一到厂含税同包装,并按单件消耗折算,才有意义。