白刚玉微粉、绿碳化硅微粉与配套磨料
粒度砂与微粉分开列号段,化学成分、粒度分布与典型用途随料可查;各系列号段与检测项可在对应产品介绍页查看
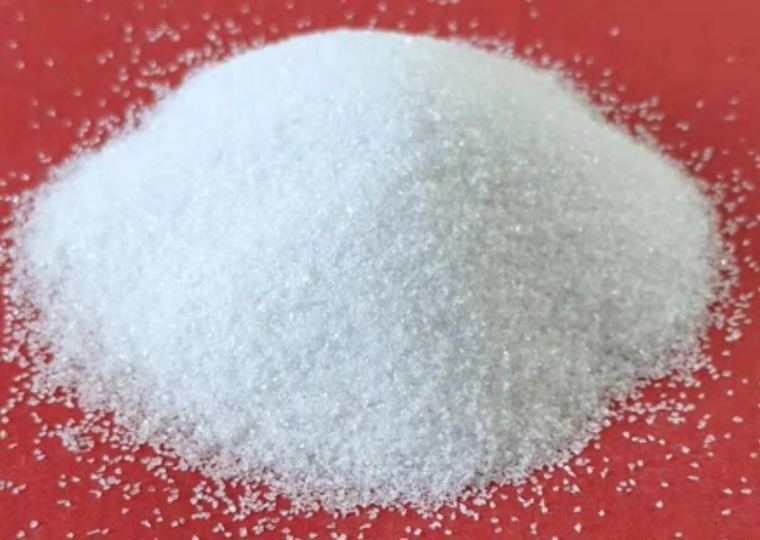
白刚玉
粒度砂 F10-F220、段砂 0-1/1-3/3-5/5-8mm 与喷砂用砂三种形态,Al₂O₃≥99.50%(F10–F80),磨具、水刀、喷砂、耐磨骨料通用
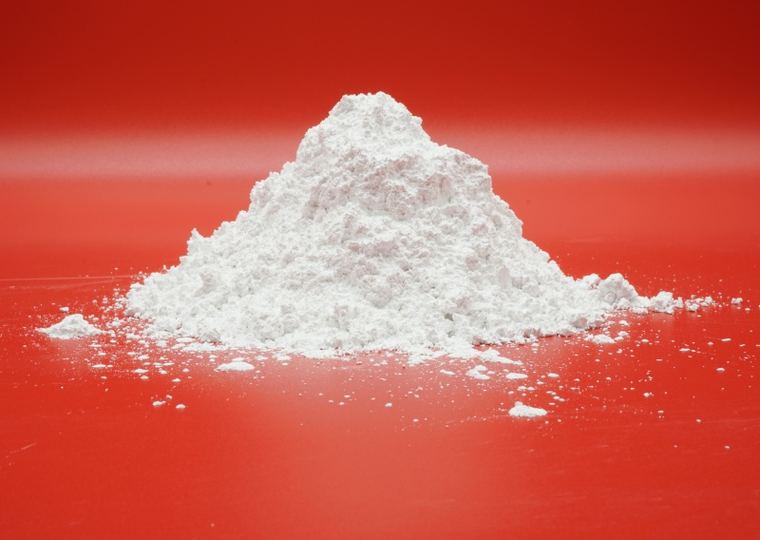
白刚玉微粉
W63-W1.5 十二个号,水力溢流分级,抛光、精密研磨、陶瓷膜与耐磨涂料用
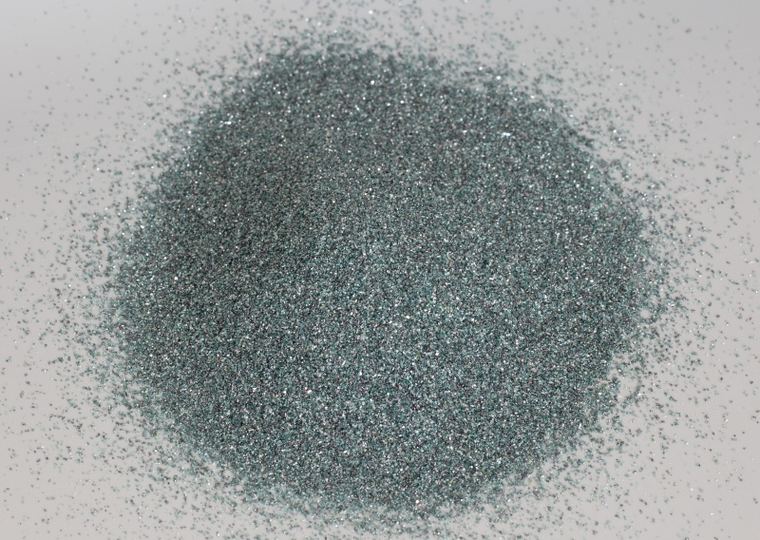
绿碳化硅
F 号段与段砂形态,SiC≥99.20%(F24–F90),树脂/陶瓷砂轮、切割片、喷砂与耐火骨料用
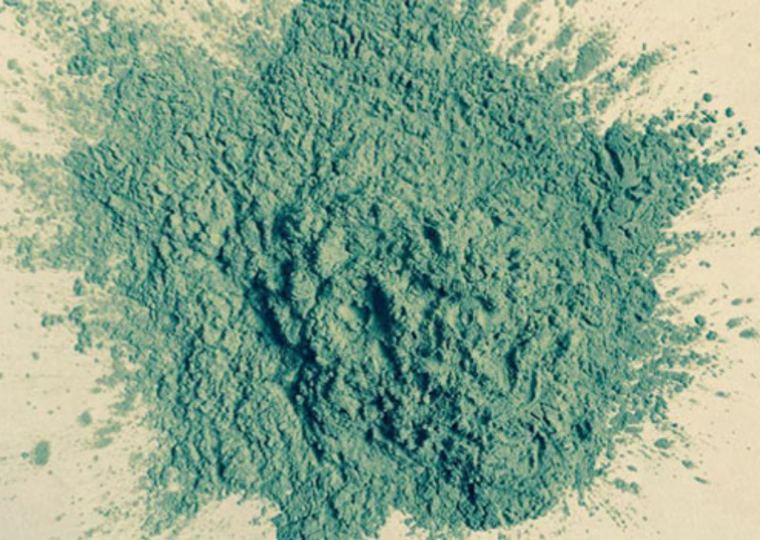
绿碳化硅微粉
#240-#2000 常用段,SiC≥98.50%,硬质合金、硅片切割、耐磨涂层与陶瓷膜用
氧化锆
单斜相与钇稳定四方相粉体,ZrO₂≥99.0%,结构件与研磨介质用;同系列含氧化锆砂 B30-B205 喷砂介质
氧化铝粉
研磨抛光用 α 氧化铝,Al₂O₃≥99.6%、Na₂O≤0.02%,D50 按牌号 0.7–3μm,325 目粗粉可订
棕刚玉
Al₂O₃≥95.00%(一级),韧性优于白刚玉,树脂切片基料、粗磨与喷砂前处理;同系列含 F230-F600 微粉
棕刚玉微粉
F230-F600 常规号段,Al₂O₃≥95.00%(一级)、莫氏硬度 9.0,研磨前道、去刀纹、涂附磨具与地坪骨料用
不知道怎么选号段?
看选型指南:W 号与 F 号的区别、D50/D94/D100 该看哪个、白刚玉与绿碳化硅怎么分工
要样品或参数表?
免费寄样验证,按用途配牌号;询价带上产品、号段、数量、用途、到货地五项
按用途反查型号
不确定从哪个系列入手时,先按工序对一遍。下表是常规对应关系;实际选型还要看基材、设备与表面要求,拿不准可直接来电,按用途索取样品验证。
| 工序 / 场景 | 先用哪个系列 | 常见号段 | 判断要点 |
|---|---|---|---|
| 镜面抛光(光学件、珠宝、钟表件) | 白刚玉微粉 | W3.5–W1.5 | 前道研磨痕迹去掉后才上;粗粒残留会在镜面留划痕 |
| 精密研磨(轴承、刀具、硬质合金) | 绿碳化硅微粉 / 白刚玉微粉 | #800–#1500 / W14–W5 | 看 D94 粗端;分布一宽,工件上会出现孤立深点 |
| 喷砂除锈(钢结构、铝型材、不锈钢) | 白刚玉 / 棕刚玉 | F24–F46 / 16–46 目 | 按锚纹要求与基材厚度定;薄板件要降气压 |
| 砂轮、切割片、砂布基料 | 棕刚玉 / 白刚玉 | F24–F80 / F36–F60 | 树脂与陶瓷结合剂均用 F 号;棕刚玉韧性更好 |
| 耐火浇注料、刚玉砖 | 氧化铝粉 | 325 目 – 5μm | 看 α 相化率与 Na₂O;细粉比例影响流动值 |
| 陶瓷坯体、电子陶瓷 | 氧化铝粉 / 白刚玉微粉 | 325 目 / W28–W14 | 级配比单一号段更影响烧成收缩,先小批试 |
| 去毛刺、哑光(3C、医疗器械) | 氧化锆砂 | B120–B205 | 不含铁,优先控尺寸变化而不是切削速度 |
各号段的参数表与检测说明,在对应产品介绍页查看。
三个数字定号段:D50、D94 与化学成分
参数表上数字很多,选型时真正要先看的只有三类。看不懂具体某项的含义,可在选型指南里对照。
D50 中位径
反映什么颗粒的平均粗细,决定切削力与去除效率
哪种工序要盯紧所有工序;先靠它把号段范围缩到两三个
D94 / D100 粗端
反映什么粒度分布的上沿,决定会不会出现偶发划伤
哪种工序要盯紧镜面、超精、刃口研磨、薄壁件加工
化学成分 Al₂O₃ / SiC / Na₂O / Fe₂O₃
反映什么硬度与耐用度、耐火与陶瓷体系的适用性、是否易返锈
哪种工序要盯紧耐火与陶瓷配方看 Na₂O;喷砂不锈件看 Fe₂O₃
同一个号段,磨料用途与填料用途的验收重点不同:前者看分布窄不窄,后者看离子含量与分散性。下单时把用途写清楚,指标才好约定。
注:上述系列按用途配牌号供货,具体号段、品位与包装以合同附件为准;每批附检测单,支持免费寄样验证。