抛光废液里的微粉怎么回收:先算清两笔账再上设备
废液里那点粉值不值得收,先算两笔账:一吨废液里有多少粉,处理一吨废液要花多少钱。多数时候第二笔账决定要不要做。
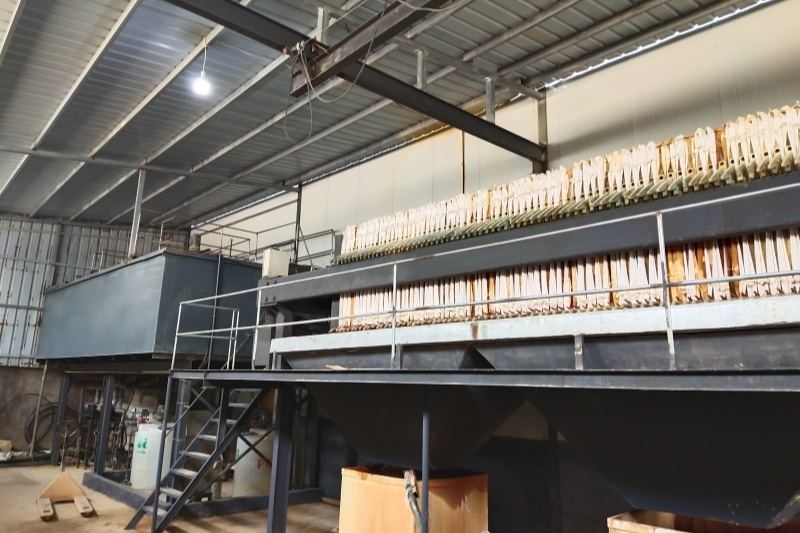
抛光废液不是“脏水”,是粉、屑、载体和助剂的混合物。收粉之前先想清楚:收回来的是不是还能用的那一段,处理成本会不会超过粉的价值。
一、废液里都有什么
磨料、切削屑、载体(水或油)、分散剂与防锈剂、pH 调节剂,还有工件带进来的油污与清洗剂残留。
粉的粒径已经比投料时细——破碎是必然的,回收粉永远比新粉细一档。这一点决定了回收粉的用法:掺着用,不当新粉用。
二、细号段为什么难沉
颗粒在液体里的沉降速度与粒径平方、密度差成正比,与黏度成反比。号段细一半,沉降速度差出几倍;载体黏度高,沉降更慢。
所以粗抛废液放一夜能清,精抛废液放三天还是浑的。池子大小、停留时间、要不要加絮凝,都由这条规律决定。
三、三种方式各收哪一段
| 方式 | 收得到的 | 收不到的 | 成本特点 |
|---|---|---|---|
| 自然沉淀 | 粗段、屑 | 细号段与胶体 | 省设备钱,占地大、周期长 |
| 絮凝加板框压滤 | 细粉与胶体一起成饼 | 已溶解的助剂 | 设备与干燥成本中等 |
| 离心、旋流 | 可按粒径分级 | 极细部分仍需沉淀 | 投入与维护高,适合连续线 |
多数厂的现实路径是“沉淀加压滤”:沉淀管量和粗屑,压滤收细粉,泥饼外运或掺配。纯靠沉淀,只是把问题从槽里挪到池底。
四、回用前要验四项
粒度:D50 是否明显下移、粗端是否缺失。破碎之后分布会变窄,切削力跟着降,光靠“看起来一样”判断不住。
金属屑:测磁性物,再用显微镜看有没有片状物。屑混进去就是划痕来源,这一项不过关,回收粉不能进精抛。
pH 与细菌:水基废液放久了发酸发臭,回用前先杀菌、调 pH,否则新配的液很快又坏。
颜色与气味:异常往往早于检测数据出现。发灰、发黑、有异味,先查污染源,别急着掺。
五、掺配怎么做
先小试:取回收粉与同号段新粉按低比例混,配一槽做试片,记下划痕率与出光时间。合格了再逐批提高比例,每提一档做一次试片。
掺配按号段分开做。粗抛段的回收粉不要再进精抛槽,哪怕粒度看起来够——屑的形状不一样,压上去就是划痕。
掺配比例要写进作业指导书。靠人记,换个班就变,出了问题也追溯不到。
六、哪些不能自行处理
含油废液、含重金属的污泥,按当地环保要求走,别自行排放,也别混进一般固废。
这条不是技术问题,是合规问题。出了事不是省下的那点粉钱能兜住的。处理路径要提前问清,别等池子满了再找。
七、算账的顺序
先算处理成本(外运、压滤、干燥、人工),再算回收粉能替代多少新粉,随后算停机与场地占用。
算的时候别漏两项:一是泥饼的处置费,按重量计,含水越高越贵;二是回收系统的维护与电耗,长期看并不小。
多数厂在“压滤加掺配”这一段能算平;只靠自然沉淀的,省了设备钱,赔了场地和周转。
八、一个常见误判
“回收粉看起来和新粉一样。”粉的颜色与手感确实变化不大,但粒度分布已经变了,粗端缺失不容易看出来,而切削力主要靠粗端撑。所以回用要看数据,不看外观。
九、回收系统的日常维护
沉淀池按积泥厚度清,不按天数。泥层高过溢流口的一半,出水就开始带泥,后面压滤的压力全压上来。
泵与管路每逢停机查一次。含粉的液比清水磨得快,叶轮与弯头是薄弱处,等到流量掉了再修,往往已经影响生产。
压滤机的滤布按堵塞情况换,不按次数。滤布一旦“糊死”,进料压力升高、泥饼含水变高,处置费跟着涨。
三处都做到,回收系统才算能用;只上设备不管维护,一年后就是一堆堵着的铁。
相关阅读
常见问题
回收粉能直接当新粉用吗?
不能。破碎之后粒度分布变窄、粗端缺失,切削力下降。要掺着用,比例从小到大,每批做试片。
沉淀池要多大才够?
按日废液量、号段沉降速度和清池周期算。号段越细、停留时间要越长,池子小就得靠絮凝补。
含油废液能自己处理吗?
不能自行排放。含油废水与含重金属污泥有对应的处置路径,按当地环保要求交给有资质单位处理。