白刚玉 F46:陶瓷结合剂砂轮里用得稳的一档
《白刚玉 F46 技术参数表》PDF
化学成分保证值 / 物理与工艺指标 / 适用场景与用法 / 包装与随货文件
下载 PDF
化学成分保证值 / 物理与工艺指标 / 适用场景与用法 / 包装与随货文件
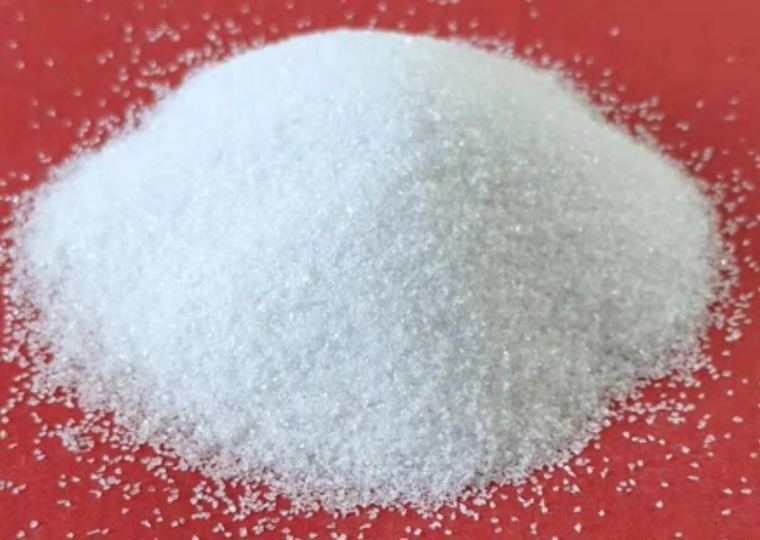
F46 处在中粗段的正中间,是砂轮制造里量很大的一个号。选它的理由和磨削机理有关:陶瓷结合剂砂轮需要磨粒有足够的自锐性,F46 的颗粒尺寸既能保证切削深度,又不会因为太粗而让结合剂桥接不足。同样叫 F46,做陶瓷砂轮和做树脂砂轮对粒度分布的要求并不一样——陶瓷件更怕粗粒集中,树脂件更怕细粉过多。
基础参数
| 基本粒尺寸 | 约 425-355 μm(FEPA F 系列,典型值) | D50 典型值 | 约 370 μm |
|---|---|---|---|
| Al₂O₃ 含量 | ≥99.50%(F10–F80) | 莫氏硬度 | 9.0 |
| 真密度 | ≥3.90 g/cm³ | 包装 | 25 kg 纸塑复合袋 / 吨袋 |
表中基本粒尺寸为 FEPA 标准区间、中值径为按区间换算的典型值;本公司按批次筛分检验,实测值以检测单为准。
这个规格的适用点
- 陶瓷结合剂砂轮:中粗磨粒,适合平面磨与工具磨的粗磨段
- 树脂结合剂切片与磨片:兼顾切削效率与片体强度
- 重负荷磨削与去黑皮:单次吃刀量大,磨削区温度控制靠粒度与浓度配合
- 粒度分布要求:陶瓷体系建议约定上限粒径控制,避免个别粗粒造成工件划伤
选型与使用提示
做砂轮时,F46 换成 F60 会让磨削力下降、工件表面变好,但砂轮损耗上升;反过来换 F36,效率上去了,烧伤风险也跟着上来。换号前先把磨削参数(线速度、进给、冷却)一起算,别只改粒度。
常见问题
- F46 和 P46 能混用吗?
- 不能。F 号用于固结磨具,P 号用于涂附磨具,两套分级的中位径和粒度分布都不同,混用会让磨具性能不可控。
- 为什么同样 F46,不同批次的磨削手感会有差别?
- 主要差在粒度分布与颗粒形状。分布偏宽的批次,粗粒与细粉都多,磨削时表现为“时轻时重”,建议在技术要求里约定分布曲线。
- 能用于不锈钢吗?
- 白刚玉本身不含铁,可用于不锈钢件的磨削与喷砂,但要注意磨削热量控制,避免粘附。