绿碳化硅 F46:磨铸铁与硬质合金,陶瓷结合剂的主力段
《绿碳化硅 F46 技术参数表》PDF
化学成分保证值 / 物理与工艺指标 / 适用场景与用法 / 包装与随货文件
下载 PDF
化学成分保证值 / 物理与工艺指标 / 适用场景与用法 / 包装与随货文件
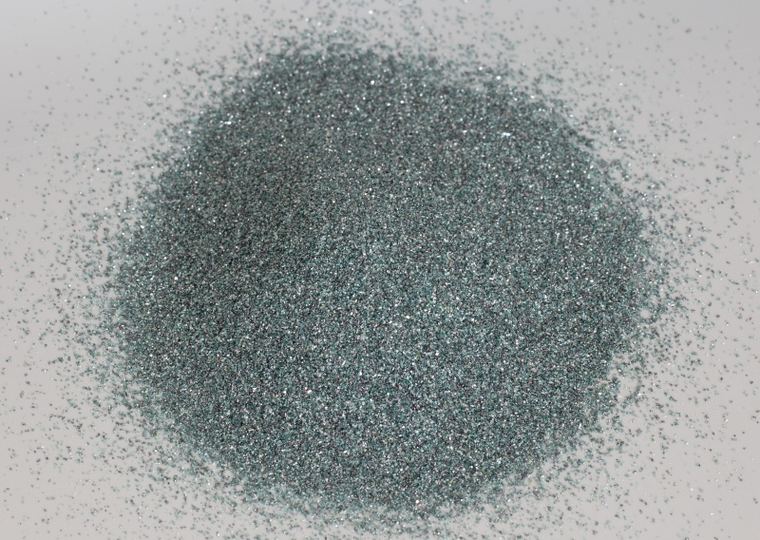
磨钢和磨铸铁,选料逻辑是反的:碳化硅与铁族元素在高温下亲和,磨钢时磨粒消耗快、工件也容易发热;磨铸铁、硬质合金、陶瓷、石材这类抗张强度不高的材料,它的锋利才用得上。F46 正处在这个用途的主力段,陶瓷结合剂砂轮里指名用它磨铸铁与硬质合金的情形不少。
基础参数
| 基本粒尺寸 | 约 425-355 μm(FEPA F 系列,典型值) | D50 典型值 | 约 370 μm |
|---|---|---|---|
| SiC 含量 | ≥99.20%(F24–F90) | 莫氏硬度 | 9.4 |
| 典型用途 | 陶瓷结合剂砂轮 / 硬质合金刃磨 / 铸铁磨削 | 包装 | 25 kg 复合袋 / 1000 kg 吨袋 |
表中基本粒尺寸为 FEPA 标准区间、中值径为按区间换算的典型值;本公司按批次筛分检验,实测值以检测单为准。
这个规格的适用点
- 陶瓷结合剂砂轮:磨铸铁、硬质合金、陶瓷件的中粗磨
- 硬质合金刃磨:出刃口,注意与金刚石的分工(粗磨用它,精磨用金刚石)
- 石材与玻璃加工:磨轮与磨盘的粒料
- 不适合:磨钢件,化学亲和导致磨粒消耗快、工件易烧伤
选型与使用提示
陶瓷结合剂配 F46 要盯润湿性:碳化硅表面能低,结合剂润湿不好就出现“把持不住”,表现为磨粒整颗脱落、砂轮掉砂。料进来先看表面洁净度,受潮或带粉尘的批次要烘干再用。
常见问题
- 为什么磨钢不用绿碳化硅?
- 碳化硅与铁族元素在磨削温度下亲和,磨粒钝化快、消耗大;钢件多用刚玉类(白刚玉、棕刚玉)。
- 和金刚石怎么分工?
- 粗磨与成形用碳化硅,精磨与镜面用金刚石;硬质合金刃口通常两步配合。
- SiC 含量要多少才够?
- F24–F90 段常规保证 ≥99.20%,特殊要求可按批约定更高的保证值。