硬脆材料精磨用绿碳化硅微粉 #400
《硬脆材料精磨用绿碳化硅微粉 #400 技术参数表》PDF
化学成分保证值 / 物理与工艺指标 / 适用场景与用法 / 包装与随货文件
下载 PDF
化学成分保证值 / 物理与工艺指标 / 适用场景与用法 / 包装与随货文件
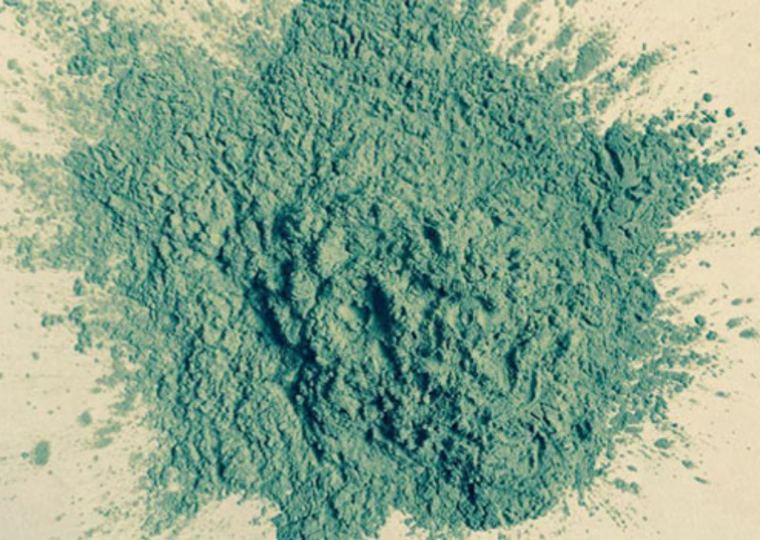
#400 是绿碳化硅微粉用量较集中的号之一:D50 约 30μm,切削与表面质量平衡得好。硬质合金刀片的精磨、玻璃与陶瓷的研磨、以及耐磨涂层的中间级配都用它。
基础参数
| 粒度号 | #400(JIS) | D50 典型值 | 30.0±2.0 μm |
|---|---|---|---|
| SiC 含量 | ≥98.50% | 莫氏硬度 | 9.2 |
表中 D50 为激光法典型值;本公司每批次附激光粒度检测单,实测值以检测单为准。
这个规格的适用点
- 硬质合金刀片、模具的精磨
- 玻璃、陶瓷件的平面研磨
- 耐磨涂层的中粗骨料级配
选型与使用提示
精磨硬质合金建议湿式并配铸铁盘,浓度 15-20%;干磨容易局部过热导致工件表面微裂纹,尤其在刃口附近。
选型边界与衔接
#400 处在粗磨收尾、精磨起步的交界。硬质合金刀片精磨用它时,前道通常用 #240 把余量吃掉,留给 #400 的余量一般控制在 0.02-0.05mm;余量留多了,一道磨不完还得返工,余量太少又容易磨不到尺寸。
与 #800 的取舍看表面要求:#800 能把 Ra 再压低一档,但切削效率下降明显,批量加工时工时成本会上来。常规做法是 #400 出尺寸与形状、后道用 #800 或微粉出表面,两道分工比一道硬磨更经济。
常见问题
- #400 和 W28 是一回事吗?
- 接近但不等同:#400 的 D50 是 30±2.0μm;W28 的基本粒区间为 28-20μm,本厂白刚玉微粉 W28 的电阻法 DS50 是 17±1.3μm,两套检测口径不同。跨标准选号请按实测 D50 对齐,不要按号硬套。
- 能按目标 D50 定制吗?
- 可以,提供目标值与偏差要求。